


Skalierbare automatisierte Materialflusssysteme
Ein Laser kann ein Nest in Minuten fertigstellen, dennoch verliert die Produktion Stunden, wenn Bleche auf einen Gabelstapler warten, Teile zwischen den Arbeitsgängen unbeschriftet liegen bleiben oder ein Bediener einer Abkantpresse nach dem nächsten Bausatz sucht. Automatische Materialflusssysteme wirken diesen Verlusten entgegen, indem sie steuern, wie Rohmaterial, Halbfabrikate und fertige Teile die Fabrik durchlaufen. Für Blechverarbeiter ist Automation kein Selbstzweck. Das Ziel ist ein stabiler Fluss von der Lagerung über das Schneiden, Biegen und Veredeln bis hin zum Versand.
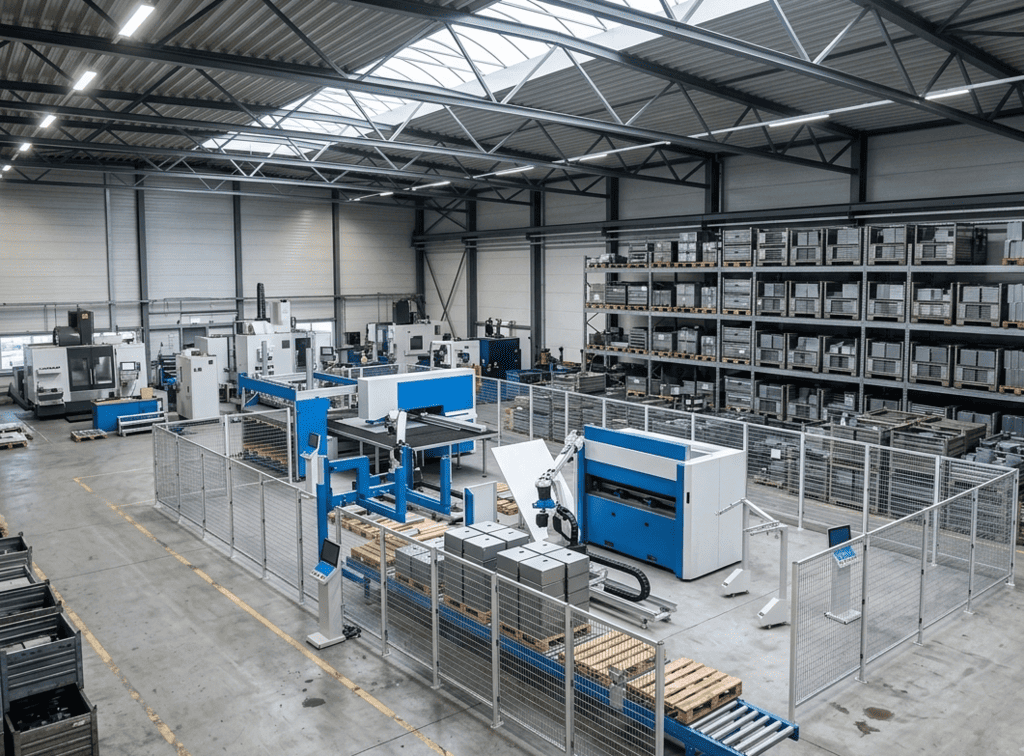
Das richtige System reduziert Zeiten ohne Schneiden und ohne Biegen, schützt die Materialqualität und gibt Produktionsteams einen besser planbaren Ablauf. Das falsche System kann Komplexität hinzufügen, ohne den eigentlichen Engpass zu lösen. Dieser Unterschied sollte jede Investitionsentscheidung leiten.
Dasselbe gilt für nachgelagerte Prozesse. Teile, die in unvollständigen Chargen zur Biegestation gelangen, führen zu Stop-and-go-Arbeit. Nicht identifizierte Teile bergen ein Qualitätsrisiko. Paletten, die zu weit vom nächsten Arbeitsschritt entfernt stehen, kosten Bedienerzeit und erzeugen zusätzlichen Gabelstaplerverkehr. Das sind keine kleinen Unannehmlichkeiten. Über eine Schicht hinweg senken sie die Anlagenauslastung und erschweren die Kontrolle der Liefertreue.
Automatisierte Handhabung verändert das Betriebsmodell. Be- und Entladevorrichtungen versorgen die Schneidmaschinen kontinuierlich. Türme und vertikale Lagersysteme stellen das richtige Material dort bereit, wo es gebraucht wird. Förderbänder, Stapler, Roboterzellen und Sortierlösungen für Teile übernehmen den Transport nach wiederholbarer Logik. Produktionssoftware verbindet die physische Materialbewegung mit Verschachtelung, Routing, Bestand und Auftragsprioritäten.
Das beste Ergebnis ist nicht einfach weniger manueller Aufwand. Es sind weniger ungeplante Entscheidungen in der Fertigungshalle.
Es gibt keine einzelne Konfiguration, die für jeden Metallbearbeitungsbetrieb passt. Ein Werk, das hohe Stückzahlen von Standardblechformaten verarbeitet, hat andere Anforderungen als ein Lohnfertiger mit häufigen Materialwechseln, übergroßen Platinen und kurzen Losgrößen. Die Systemgestaltung muss sich am Produktionsmix orientieren.
Automatische Beschickungssysteme sind oft der erste praktische Schritt für Laserschneiden, Stanzen und Kombi-Stanz-Laser-Anlagen. Sie können Bleche von einer Palettenstation, einem Kassettensystem oder einem Lagerturm direkt zur Maschine befördern. Entladesysteme entfernen anschließend bearbeitete Bleche, Skelette oder Fertigteile je nach Anwendung.
Bei Betrieben mit mehreren Materialien, Dicken und Güten kann ein vertikales Lager einen deutlich größeren Nutzen bringen. Es zentralisiert den Bestand, schützt Bleche vor Beschädigung, reduziert den Flächenbedarf und macht den Bestand für angeschlossene Produktionsanlagen zugänglich. Richtig integriert wird das Lager zu einer aktiven Produktionsressource statt zu einem passiven Regalplatz.
Die entscheidende Frage ist die Zykluszeit. Ein Beschickungssystem muss Material schnell genug nachliefern, um Wartezeiten der Maschine zu vermeiden. Es muss außerdem die in der Produktion verwendeten Blechformate, Gewichte, Oberflächenzustände und Schutzfolien berücksichtigen. Ein System, das nur auf Standard-Kohlenstoffstahlbleche ausgelegt ist, eignet sich möglicherweise nicht für empfindlichen Edelstahl, Aluminium oder vorbeschichtetes Material.
Sobald ein Blech bearbeitet ist, kann der Wert schnell verloren gehen, wenn Teile vermischt, beschädigt oder in einer unkontrollierten Warteschlange gehalten werden. Automatisierte Entlade- und Sortiersysteme können Bauteile nach Auftrag, Biegeprogramm, Baugruppe oder Bestimmungsort trennen. Das verbessert die Rückverfolgbarkeit und reduziert den manuellen Sortieraufwand rund um leistungsstarke Schneidanlagen.
Nicht jeder Betrieb benötigt eine vollautomatische Sortierung. In Umgebungen mit geringerer Teilevielfalt kann eine automatische Entladung auf festgelegte Paletten ausreichen. Für Hersteller, die viele kleine Teile über mehrere Aufträge hinweg produzieren, können Sortierung und Pufferung jedoch eine erhebliche Quelle von Personalabhängigkeit und Produktionsfehlern beseitigen.
Auch die Pufferkapazität spielt eine Rolle. Wenn Teile automatisch vom Schneiden in einen Puffer gelangen, das Biegen sie aber während eines Rüstwechsels nicht aufnehmen kann, benötigt das System eine definierte Haltestrategie. Automatisierung soll normale Schwankungen auffangen, nicht Staus von einem Prozess in den nächsten verlagern.
Automatisierte Biegezellen kombinieren Abkantpressen oder Schwenkbiegemaschinen mit Robotern, Werkzeugverwaltung, Palettenhandling und Teileflusssteuerung. Sie sind besonders wertvoll, wenn Teilefamilien wiederkehrend sind, die Stückzahlen unbeaufsichtigten Betrieb rechtfertigen oder qualifiziertes Biegepersonal schwer zu finden ist.
Der Kompromiss betrifft die Flexibilität. Eine Roboterzelle kann für geeignete Teile sehr produktiv sein, benötigt aber klar definierten Greiferzugang, Teilegeometrie, Stapelanforderungen und Programmstabilität. Stark variierende Teile, häufige Konstruktionsänderungen oder uneinheitliche Ausgangsplatinen sprechen möglicherweise für ein anderes Automatisierungsniveau.
Die Übergabe zwischen den Prozessen verdient dieselbe Aufmerksamkeit. Eine Fabrik wird nicht automatisiert, nur weil einzelne Maschinen Beschickungssysteme besitzen. Die Verbindung zwischen Schneiden, Entgraten, Biegen und Montage entscheidet, ob die Linie tatsächlich fließt. In manchen Werken ist diese Verbindung physisch über Förderbänder oder fahrerlose Transportsysteme realisiert. In anderen erfolgt sie über beschriftete Paletten, digitale Auftragsanweisungen und softwaregesteuertes Routing. Beide Ansätze können funktionieren, wenn sie zum erforderlichen Volumen und zur Prozessdisziplin passen.
Investitionsentscheidungen für Anlagen beginnen oft mit einer Maschinenspezifikation. Bei Automatisierungsprojekten sollten sie mit einer Produktionsanalyse beginnen. Ziel ist es, herauszufinden, wo Arbeit wartet, warum sie wartet und welche Bedingung sich ändern muss, damit der Durchsatz steigt.
Eine sinnvolle Analyse sollte vier Bereiche untersuchen:
- Maschinenauslastung, einschließlich Beladen, Entladen, Rüsten und Stillstandszeit je Schicht.
- Materialprofil, einschließlich Blechgrößen, Dickenbereich, Oberflächen, Lagerumschlag und Nachfrageschwankungen.
- Teilefluss, einschließlich Losgrößen, Routing-Komplexität, Sortierbedarf und nachgelagerter Kapazität.
- Personal- und Servicebedarf, einschließlich Bedienerverfügbarkeit, Gabelstaplerbewegungen, Schulung, Wartung und Störungsbehebung.
Diese Faktoren bestimmen das angemessene Automatisierungsniveau. Ein eigenständiger Laserlader kann ein klares Kapazitätsproblem in der Nachtschicht lösen. Ein verbundener Turm, Laser und Entladestation können die bessere Investition sein, wenn Materialwechsel häufig sind und der Platz begrenzt ist. Eine umfassendere automatisierte Linie kann gerechtfertigt sein, wenn mehrere Maschinen sich Bestand teilen und das Auftragsvolumen einen integrierten Fluss unterstützt.
Die Investitionsrechnung sollte auch realistische Betriebsannahmen enthalten. Unbeaufsichtigter Betrieb ist nur dann wertvoll, wenn Material verfügbar ist, Programme freigegeben sind, Verbrauchsmaterial verwaltet wird, Teile sicher entladen werden können und im Störungsfall Unterstützung verfügbar ist. Automatisierung erhöht die Wiederholbarkeit, erfordert aber auch diszipliniertes Prozessmanagement.
Physische Anlagen bewegen Material. Software bestimmt, was bewegt werden soll, wohin es gehen soll und wann es verfügbar sein soll. Ohne diese Steuerungsebene kann ein Werk die Bewegung automatisieren und dabei eine fragmentierte Planung beibehalten.
Produktionsmanagement- und Verschachtelungssoftware kann Aufträge mit dem Materialbestand verknüpfen, geeigneten Bestand auswählen, Arbeit effizient gruppieren und Prioritäten an Maschinen und Lagersysteme kommunizieren. Das reduziert manuelle Dateneingabe und verbessert die Transparenz über den gesamten Prozess. Es erleichtert außerdem die Beurteilung, ob die Fabrik Material effizient nutzt, geplante Durchlaufzeiten einhält und Arbeit in der richtigen Reihenfolge freigibt.
Für einen Blechbearbeitungsbetrieb sollte die Integration auf praktischer Ebene bewertet werden. Kann die Software Material nach Typ, Dicke und Standort identifizieren? Kann sie verhindern, dass das falsche Blech geladen wird? Kann sie fertiggestellte Mengen und Ausnahmen melden? Können Planer sehen, was an jeder Produktionsstufe wartet? Diese Funktionen haben einen direkten operativen Nutzen, da sie die Unsicherheit sowohl für Bediener als auch für Vorgesetzte verringern.
Die Installation von Anlagen ist nur ein Teil eines Automatisierungsprojekts. Mechanische Schnittstellen, elektrische Anforderungen, Sicherheitssysteme, Materialidentifikation, Softwarekommunikation, Bedienerabläufe und Wartungsverantwortlichkeiten müssen alle definiert sein, bevor die Produktion hochgefahren wird.
Deshalb ist der Lösungsanbieter genauso wichtig wie die Auswahl der Anlage selbst. Ein Projekt mit hochwertigen Maschinen, automatisierter Lagerung, Robotik und Software erfordert koordinierte Installation, Inbetriebnahme, Schulung und Folgeservice. Das Produktionsteam benötigt klare Verfahren für den Normalbetrieb, Materialausnahmen, Alarmbehandlung und Routinewartung. Das Management benötigt Kennzahlen, die zeigen, ob das System den erwarteten Nutzen liefert.
Der italienische Maschinenbauverband (Italian Machinery Association) betrachtet diese Projekte als vernetzte Fertigungssysteme, die Maschinentechnik, Lagerautomatisierung, Software, Installation und technischen Support kombinieren. Der praktische Wert liegt in einer Lösung, die auf den tatsächlichen Fluss des Kunden zugeschnitten ist, statt in einer Sammlung nicht zusammenhängender Anlagen.
Ein stufenweises Vorgehen kann die solideste kaufmännische und technische Entscheidung sein. Ein Hersteller kann zunächst das Laser-Be- und Entladen automatisieren, dann Materiallagerung hinzufügen und anschließend nachgelagerte Sortierung oder Biegeautomatisierung anbinden, sobald die Nachfrage wächst. Das begrenzt das Risiko und bewahrt gleichzeitig einen Weg zu höherer Kapazität.
Entscheidend ist, die erste Stufe bereits mit Blick auf das künftige Layout zu planen. Platz für Erweiterungen lassen, kompatible Steuerungsarchitektur wählen und vermeiden, einen Materialfluss zu schaffen, der sich nicht erweitern lässt. Der Kauf der günstigsten Einzellösung kann teuer werden, wenn sie das nächste Upgrade blockiert.
Ein gut konzipiertes Handhabungssystem sollte die Fabrik am arbeitsreichsten Tag leichter betreibbar machen, nicht nur am Installationstag beeindruckender wirken. Wenn Material in richtigem Zustand, zur richtigen Zeit und mit der richtigen digitalen Anweisung an jeder Maschine ankommt, können sich Produktionsteams auf Ausstoß, Qualität und Liefertreue konzentrieren.
Wo der Materialfluss die Blechproduktion begrenzt
In vielen Fertigungsbetrieben ist nicht die Maschinenkapazität die erste Einschränkung, sondern die Materialverfügbarkeit. Ein leistungsstarker Faserlaser kann seine erwartete Leistung nicht erbringen, wenn ein Bediener jedes Blech manuell einlegen, Skelette entfernen, Teile sortieren und die nächste Materialsorte finden muss, bevor das nächste Programm beginnt.Dasselbe gilt für nachgelagerte Prozesse. Teile, die in unvollständigen Chargen zur Biegestation gelangen, führen zu Stop-and-go-Arbeit. Nicht identifizierte Teile bergen ein Qualitätsrisiko. Paletten, die zu weit vom nächsten Arbeitsschritt entfernt stehen, kosten Bedienerzeit und erzeugen zusätzlichen Gabelstaplerverkehr. Das sind keine kleinen Unannehmlichkeiten. Über eine Schicht hinweg senken sie die Anlagenauslastung und erschweren die Kontrolle der Liefertreue.
Automatisierte Handhabung verändert das Betriebsmodell. Be- und Entladevorrichtungen versorgen die Schneidmaschinen kontinuierlich. Türme und vertikale Lagersysteme stellen das richtige Material dort bereit, wo es gebraucht wird. Förderbänder, Stapler, Roboterzellen und Sortierlösungen für Teile übernehmen den Transport nach wiederholbarer Logik. Produktionssoftware verbindet die physische Materialbewegung mit Verschachtelung, Routing, Bestand und Auftragsprioritäten.
Das beste Ergebnis ist nicht einfach weniger manueller Aufwand. Es sind weniger ungeplante Entscheidungen in der Fertigungshalle.
Automatisierte Materialhandhabungssysteme nach Produktionsstufe
Es gibt keine einzelne Konfiguration, die für jeden Metallbearbeitungsbetrieb passt. Ein Werk, das hohe Stückzahlen von Standardblechformaten verarbeitet, hat andere Anforderungen als ein Lohnfertiger mit häufigen Materialwechseln, übergroßen Platinen und kurzen Losgrößen. Die Systemgestaltung muss sich am Produktionsmix orientieren.
Rohmateriallagerung und Maschinenbeschickung
Automatische Beschickungssysteme sind oft der erste praktische Schritt für Laserschneiden, Stanzen und Kombi-Stanz-Laser-Anlagen. Sie können Bleche von einer Palettenstation, einem Kassettensystem oder einem Lagerturm direkt zur Maschine befördern. Entladesysteme entfernen anschließend bearbeitete Bleche, Skelette oder Fertigteile je nach Anwendung.Bei Betrieben mit mehreren Materialien, Dicken und Güten kann ein vertikales Lager einen deutlich größeren Nutzen bringen. Es zentralisiert den Bestand, schützt Bleche vor Beschädigung, reduziert den Flächenbedarf und macht den Bestand für angeschlossene Produktionsanlagen zugänglich. Richtig integriert wird das Lager zu einer aktiven Produktionsressource statt zu einem passiven Regalplatz.
Die entscheidende Frage ist die Zykluszeit. Ein Beschickungssystem muss Material schnell genug nachliefern, um Wartezeiten der Maschine zu vermeiden. Es muss außerdem die in der Produktion verwendeten Blechformate, Gewichte, Oberflächenzustände und Schutzfolien berücksichtigen. Ein System, das nur auf Standard-Kohlenstoffstahlbleche ausgelegt ist, eignet sich möglicherweise nicht für empfindlichen Edelstahl, Aluminium oder vorbeschichtetes Material.
Teileentnahme, Sortierung und Pufferung
Sobald ein Blech bearbeitet ist, kann der Wert schnell verloren gehen, wenn Teile vermischt, beschädigt oder in einer unkontrollierten Warteschlange gehalten werden. Automatisierte Entlade- und Sortiersysteme können Bauteile nach Auftrag, Biegeprogramm, Baugruppe oder Bestimmungsort trennen. Das verbessert die Rückverfolgbarkeit und reduziert den manuellen Sortieraufwand rund um leistungsstarke Schneidanlagen.Nicht jeder Betrieb benötigt eine vollautomatische Sortierung. In Umgebungen mit geringerer Teilevielfalt kann eine automatische Entladung auf festgelegte Paletten ausreichen. Für Hersteller, die viele kleine Teile über mehrere Aufträge hinweg produzieren, können Sortierung und Pufferung jedoch eine erhebliche Quelle von Personalabhängigkeit und Produktionsfehlern beseitigen.
Auch die Pufferkapazität spielt eine Rolle. Wenn Teile automatisch vom Schneiden in einen Puffer gelangen, das Biegen sie aber während eines Rüstwechsels nicht aufnehmen kann, benötigt das System eine definierte Haltestrategie. Automatisierung soll normale Schwankungen auffangen, nicht Staus von einem Prozess in den nächsten verlagern.
Biegen, Robotik und Prozessübergabe
Automatisierte Biegezellen kombinieren Abkantpressen oder Schwenkbiegemaschinen mit Robotern, Werkzeugverwaltung, Palettenhandling und Teileflusssteuerung. Sie sind besonders wertvoll, wenn Teilefamilien wiederkehrend sind, die Stückzahlen unbeaufsichtigten Betrieb rechtfertigen oder qualifiziertes Biegepersonal schwer zu finden ist.Der Kompromiss betrifft die Flexibilität. Eine Roboterzelle kann für geeignete Teile sehr produktiv sein, benötigt aber klar definierten Greiferzugang, Teilegeometrie, Stapelanforderungen und Programmstabilität. Stark variierende Teile, häufige Konstruktionsänderungen oder uneinheitliche Ausgangsplatinen sprechen möglicherweise für ein anderes Automatisierungsniveau.
Die Übergabe zwischen den Prozessen verdient dieselbe Aufmerksamkeit. Eine Fabrik wird nicht automatisiert, nur weil einzelne Maschinen Beschickungssysteme besitzen. Die Verbindung zwischen Schneiden, Entgraten, Biegen und Montage entscheidet, ob die Linie tatsächlich fließt. In manchen Werken ist diese Verbindung physisch über Förderbänder oder fahrerlose Transportsysteme realisiert. In anderen erfolgt sie über beschriftete Paletten, digitale Auftragsanweisungen und softwaregesteuertes Routing. Beide Ansätze können funktionieren, wenn sie zum erforderlichen Volumen und zur Prozessdisziplin passen.
Beim Engpass beginnen, nicht bei der Anlage
Investitionsentscheidungen für Anlagen beginnen oft mit einer Maschinenspezifikation. Bei Automatisierungsprojekten sollten sie mit einer Produktionsanalyse beginnen. Ziel ist es, herauszufinden, wo Arbeit wartet, warum sie wartet und welche Bedingung sich ändern muss, damit der Durchsatz steigt.Eine sinnvolle Analyse sollte vier Bereiche untersuchen:
- Maschinenauslastung, einschließlich Beladen, Entladen, Rüsten und Stillstandszeit je Schicht.
- Materialprofil, einschließlich Blechgrößen, Dickenbereich, Oberflächen, Lagerumschlag und Nachfrageschwankungen.
- Teilefluss, einschließlich Losgrößen, Routing-Komplexität, Sortierbedarf und nachgelagerter Kapazität.
- Personal- und Servicebedarf, einschließlich Bedienerverfügbarkeit, Gabelstaplerbewegungen, Schulung, Wartung und Störungsbehebung.
Diese Faktoren bestimmen das angemessene Automatisierungsniveau. Ein eigenständiger Laserlader kann ein klares Kapazitätsproblem in der Nachtschicht lösen. Ein verbundener Turm, Laser und Entladestation können die bessere Investition sein, wenn Materialwechsel häufig sind und der Platz begrenzt ist. Eine umfassendere automatisierte Linie kann gerechtfertigt sein, wenn mehrere Maschinen sich Bestand teilen und das Auftragsvolumen einen integrierten Fluss unterstützt.
Die Investitionsrechnung sollte auch realistische Betriebsannahmen enthalten. Unbeaufsichtigter Betrieb ist nur dann wertvoll, wenn Material verfügbar ist, Programme freigegeben sind, Verbrauchsmaterial verwaltet wird, Teile sicher entladen werden können und im Störungsfall Unterstützung verfügbar ist. Automatisierung erhöht die Wiederholbarkeit, erfordert aber auch diszipliniertes Prozessmanagement.
Software ist die Steuerungsebene
Physische Anlagen bewegen Material. Software bestimmt, was bewegt werden soll, wohin es gehen soll und wann es verfügbar sein soll. Ohne diese Steuerungsebene kann ein Werk die Bewegung automatisieren und dabei eine fragmentierte Planung beibehalten.Produktionsmanagement- und Verschachtelungssoftware kann Aufträge mit dem Materialbestand verknüpfen, geeigneten Bestand auswählen, Arbeit effizient gruppieren und Prioritäten an Maschinen und Lagersysteme kommunizieren. Das reduziert manuelle Dateneingabe und verbessert die Transparenz über den gesamten Prozess. Es erleichtert außerdem die Beurteilung, ob die Fabrik Material effizient nutzt, geplante Durchlaufzeiten einhält und Arbeit in der richtigen Reihenfolge freigibt.
Für einen Blechbearbeitungsbetrieb sollte die Integration auf praktischer Ebene bewertet werden. Kann die Software Material nach Typ, Dicke und Standort identifizieren? Kann sie verhindern, dass das falsche Blech geladen wird? Kann sie fertiggestellte Mengen und Ausnahmen melden? Können Planer sehen, was an jeder Produktionsstufe wartet? Diese Funktionen haben einen direkten operativen Nutzen, da sie die Unsicherheit sowohl für Bediener als auch für Vorgesetzte verringern.
Integration und Support entscheiden über das Ergebnis
Die Installation von Anlagen ist nur ein Teil eines Automatisierungsprojekts. Mechanische Schnittstellen, elektrische Anforderungen, Sicherheitssysteme, Materialidentifikation, Softwarekommunikation, Bedienerabläufe und Wartungsverantwortlichkeiten müssen alle definiert sein, bevor die Produktion hochgefahren wird.Deshalb ist der Lösungsanbieter genauso wichtig wie die Auswahl der Anlage selbst. Ein Projekt mit hochwertigen Maschinen, automatisierter Lagerung, Robotik und Software erfordert koordinierte Installation, Inbetriebnahme, Schulung und Folgeservice. Das Produktionsteam benötigt klare Verfahren für den Normalbetrieb, Materialausnahmen, Alarmbehandlung und Routinewartung. Das Management benötigt Kennzahlen, die zeigen, ob das System den erwarteten Nutzen liefert.
Der italienische Maschinenbauverband (Italian Machinery Association) betrachtet diese Projekte als vernetzte Fertigungssysteme, die Maschinentechnik, Lagerautomatisierung, Software, Installation und technischen Support kombinieren. Der praktische Wert liegt in einer Lösung, die auf den tatsächlichen Fluss des Kunden zugeschnitten ist, statt in einer Sammlung nicht zusammenhängender Anlagen.
Automatisierung bei Bedarf in Etappen aufbauen
Ein stufenweises Vorgehen kann die solideste kaufmännische und technische Entscheidung sein. Ein Hersteller kann zunächst das Laser-Be- und Entladen automatisieren, dann Materiallagerung hinzufügen und anschließend nachgelagerte Sortierung oder Biegeautomatisierung anbinden, sobald die Nachfrage wächst. Das begrenzt das Risiko und bewahrt gleichzeitig einen Weg zu höherer Kapazität.Entscheidend ist, die erste Stufe bereits mit Blick auf das künftige Layout zu planen. Platz für Erweiterungen lassen, kompatible Steuerungsarchitektur wählen und vermeiden, einen Materialfluss zu schaffen, der sich nicht erweitern lässt. Der Kauf der günstigsten Einzellösung kann teuer werden, wenn sie das nächste Upgrade blockiert.
Ein gut konzipiertes Handhabungssystem sollte die Fabrik am arbeitsreichsten Tag leichter betreibbar machen, nicht nur am Installationstag beeindruckender wirken. Wenn Material in richtigem Zustand, zur richtigen Zeit und mit der richtigen digitalen Anweisung an jeder Maschine ankommt, können sich Produktionsteams auf Ausstoß, Qualität und Liefertreue konzentrieren.


