


Kurzlehrgang der Grundlagen der Stanztheorie
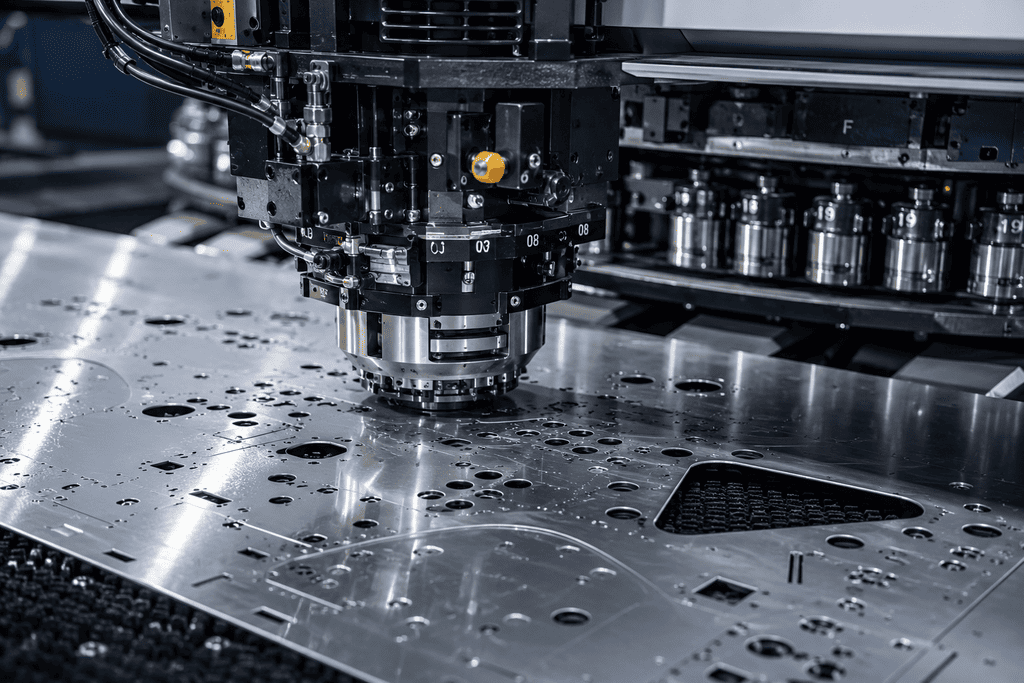
Um die Lebensdauer des Werkzeugs zu verlängern, müssen einige grundlegende Regeln beachtet werden:
- Wissen und Sicherheit: Der Bediener muss mit der Maschine vertraut sein, über Grundlagen der Stanztheorie verfügen und über vorherige sowie aktuelle Arbeitsgänge auf dieser Anlage informiert sein. Während der Arbeit müssen alle Sicherheitsregeln und -normen ordnungsgemäß eingehalten werden;
- Schnittspiel: Das Schnittspiel ist in Abhängigkeit von der Materialstärke und den physischen Eigenschaften richtig zu wählen;
- Werkzeugwartung: Rechtzeitiges Nachschleifen des Werkzeugs und anschließendes Entmagnetisieren;
- Schmierung: Das Werkzeug regelmäßig schmieren oder beschichtete Werkzeuge verwenden;
- Ausrichtungsprüfung: Regelmäßig Adapter, Stempelhalter sowie die Koaxialität von Stempel und Matrize überprüfen;
- Programmierung: Bei der Programmierung die richtigen Stanzmodi wählen.
Wichtige Informationen zur Programmierung
Bei der Programmierung von äußeren Ausschnitten und Ecken ist zu beachten, dass deren Bearbeitungszone 2…3 mm über die Bauteilkanten hinausgehen sollte.
Kann eine Nut oder ein Loch nicht mit einem einzigen Hub bearbeitet werden, ist die Bearbeitung so zu programmieren, dass das Werkzeug bei aufeinanderfolgenden Hüben stets mit seiner größeren Fläche arbeitet. Dies gilt auch für die Konturbearbeitung.
Einige Werkzeughersteller empfehlen, die Bearbeitung so zu programmieren, dass der Ausnutzungsgrad des Werkzeugs mindestens 70% beträgt. Ist es unter bestimmten Umständen nicht möglich, die Bearbeitung unter diesen Bedingungen zu programmieren, muss ein Werkzeug mit kleinerer Fläche verwendet werden, entweder einzeln oder in Kombination mit einem anderen Werkzeug.
Abhängigkeit der minimalen Stempelgröße von der Materialstärke
Die Materialstärke ist ein wichtiger Aspekt, insbesondere wenn der Durchmesser oder eine der Seiten der Löcher nahe an der Stärke des zu bearbeitenden Blechs liegt.
- Grundregel: Der Stempeldurchmesser darf nicht kleiner sein als die Blechstärke.
- Ausnahmen: Dies ist auf hydraulischen Stanzpressen möglich, da die Stanzgeschwindigkeit einstellbar ist.
- Weiche Materialien: In bestimmten Fällen ist das Stanzen von Material mit einer größeren Stärke als dem Lochdurchmesser möglich, z. B. beim Stanzen in weichem Material wie Aluminium oder Kupfer. Es sollte jedoch berücksichtigt werden, dass die Standzeit des Werkzeugs in diesem Fall etwas geringer ist.
Bestimmung des optimalen Schnittspiels
Das Schnittspiel zwischen Stempel und Matrize beeinflusst die Lebensdauer der Werkzeuge sowie die Genauigkeit und Sauberkeit des bearbeiteten Bauteils erheblich. Das Schnittspiel wird anhand der physikalischen Eigenschaften und der Stärke des Materials bestimmt. Die richtige Einstellung des Schnittspiels ermöglicht qualitativ hochwertige Teile bei optimalem Werkzeugverschleiß.
- Unzureichendes Schnittspiel ermöglicht Löcher von perfekter Qualität, führt jedoch aufgrund der hohen Belastung des Werkzeugs zu maximalem Verschleiß.
- Erhöhtes Schnittspiel führt zur Gratbildung an den Teilen, und die Lochkanten werden uneben.
Tabelle zur Bestimmung des optimalen Schnittspiels
Das optimale Schnittspiel wird in Abhängigkeit vom Material und dessen Stärke bestimmt:
| Material | Materialstärke | Minimum | Standard | Maximum |
|---|---|---|---|---|
| Aluminium / Kupfer / Messing (Zugfestigkeit: 20÷25 kg/mm²) | Bis 2 mm | 8% | 10% | 12% |
| Von 2 mm bis 4 mm | 10% | 12% | 15% | |
| Über 4 mm | 12% | 15% | 20% | |
| Baustahl / Weichstahl (Zugfestigkeit: 30÷40 kg/mm²) | Bis 2,5 mm | 15% | 18% | 20% |
| Von 2,5 mm bis 5 mm | 18% | 22% | 25% | |
| Über 5 mm | 20% | 25% | 30% | |
| Edelstahl (Zugfestigkeit: 60÷80 kg/mm²) | Bis 1,5 mm | 15% | 20% | 22% |
| Von 1,5 mm bis 3 mm | 18% | 22% | 25% | |
| Über 3 mm | 20% | 25% | 28% |
*Hinweis: Die Schnittspielwerte sind in Prozent der Stärke des zu bearbeitenden Materials angegeben.
Stempelbeschichtung
Zur Verbesserung der Leistungsmerkmale kann die Oberfläche der Stempel mit einer speziellen Schutzschicht überzogen werden. Dies erhöht die Verschleißfestigkeit und Gleitfähigkeit des Werkzeugs. Je nach Aufgabenstellung bietet jeder Werkzeughersteller verschiedene Beschichtungsarten an.
Werkzeugschliff
Professionelles Nachschleifen garantiert eine lange und konstante Leistung der Stanzwerkzeuge. Das Schleifen von Werkzeugen ist ein einfacher, schneller und wirtschaftlicher Prozess, der vom Bediener mit Schleifmaschinen und Zubehör durchgeführt werden kann. Dank einer breiten Palette an Maschinen, Zubehör und Anleitungen können alle Kundenbedürfnisse erfüllt werden.
Empfehlungen zum Nachschleifen:
- Rechtzeitigkeit: Es wird empfohlen, bereits bei den ersten Anzeichen von Verschleiß nachzuschleifen (Auftreten eines Schneidkantenradius von mehr als 0,15 mm), um den Materialabtrag zu minimieren.
- Schleifmethode: Werkzeughersteller empfehlen in der Regel CBN-Schleifen, bekannt als „Kaltschnitt“, oder weiches Schleifen.
- Scheibenparameter: Zum Schleifen kann eine Standard-Edelkorundscheibe mit einer Härte von D bis J und einer Körnung von 45 bis 60 verwendet werden.
- Kühlung: Der Abtrag geringer Materialmengen muss mit starker Kühlung erfolgen. Nichtbeachtung dieser Regel kann zu Festigkeitsverlust, Mikrorissen und Werkzeugbruch führen.
- Entmagnetisierung: Nach dem Schleifen müssen die Werkzeuge unbedingt entmagnetisiert werden, um Auswurfprobleme beim Abfall zu vermeiden.
- Längenkompensation: Die Stempel müssen unter Berücksichtigung des Längenausgleichs nach dem Nachschleifen eingestellt werden.
- Große Materialstärken: Verwenden Sie bei großen Materialstärken Stempel mit vergrößertem Anschliffwinkel und Matrizen mit größerem Schnittspiel.
Schleifen von Stempeln mit Anschliff
Vorteile:
- Geräuschreduzierung
- Reduzierung der Stanzkraft
- Verbesserter Auswurf von Metallabfällen
- Verringerung der Stoßbelastung
Es gibt verschiedene Arten von Anschliffen, die für spezifische Stanzbedingungen entwickelt wurden:
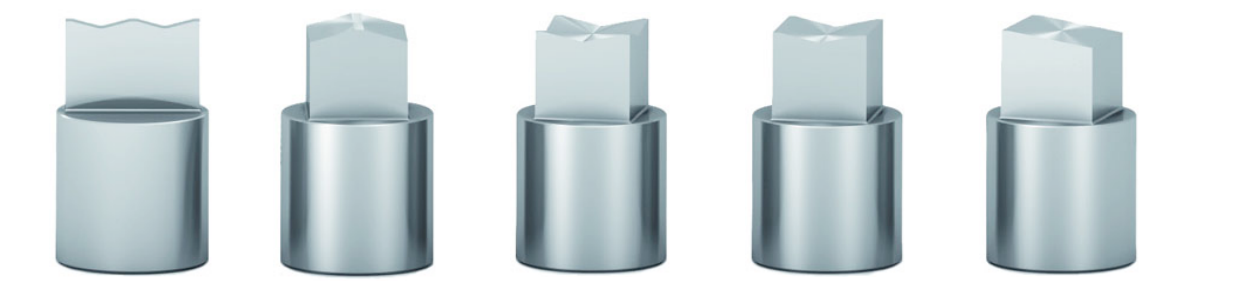
| zum Schleifen von Werkzeugen und großen Stärken |
für gleichmäßige Belastung und große Stärken |
für geringe Stärken – Knabbern großer Formen |
für geringe Stärken – Knabbern kleiner Formen |
für geringe Stärken – Knabbern kleiner Formen |
Mögliche Probleme und deren Lösung
Beim Betrieb des Werkzeugs können Störungen auftreten. Nachstehend finden Sie eine Tabelle zur schnellen Diagnose und Fehlerbehebung:
| Problem | Mögliche Ursache | Lösung |
|---|---|---|
| Übermäßige Gratbildung | • Falsches Schnittspiel zwischen Stempel und Matrize • Werkzeugverschleiß • Versatz von Werkzeugteilen |
• Matrize austauschen • Werkzeuge nachschleifen oder ersetzen • Ausrichtung der Werkzeugteile prüfen |
| Bruch von Stempel oder Matrize | • Falsches Schnittspiel zwischen Stempel und Matrize • Werkzeugverschleiß • Ungeeigneter Stempel für die jeweilige Stärke oder falsche Technologie |
• Matrize austauschen • Werkzeuge nachschleifen oder ersetzen • Werkzeug ersetzen oder Technologie anpassen |
| Stempel zieht nicht zurück oder klemmt | • Falsches Schnittspiel zwischen Stempel und Matrize • Mangelnde Schmierung • Zu hartes Material |
• Matrize austauschen • Werkzeug schmieren oder beschichtete Stempel verwenden • Federn austauschen |
| Hoher Werkzeugverschleiß | • Falsches Schnittspiel zwischen Stempel und Matrize • Hartes oder abrasives Material • Versatz von Werkzeugteilen • Falsche Technologie • Falsches oder unzeitgemäßes Nachschleifen des Werkzeugs |
• Matrize austauschen • Stempel mit Spezialbeschichtung verwenden • Ausrichtung des Werkzeugs prüfen • Technologie anpassen • Prüfungen und Wartungen häufiger durchführen • Rechtzeitig nachschleifen |
| Hochsteigen von Abfällen (Slug Pulling) | • Unzureichende Stempellänge • Stanzen von zu dünnem Blech • Anhaften von Abfällen durch zu viel Öl • Werkzeug nach dem Schleifen nicht entmagnetisiert |
• Stempellänge anpassen • Stempel mit Schräganschliff oder Spezialmatrize verwenden • Ölzufuhr reduzieren, Überschuss entfernen oder dünnflüssigeres Schmiermittel verwenden • Werkzeuge nach dem Schleifen immer entmagnetisieren |
| Ausbrechen von Schneidkanten | • Falsches Schnittspiel zwischen Stempel me und Matrize • Versatz von Werkzeugteilen • Hochsteigen von Abfällen und dadurch doppelte Stanzstärke • Falsche Technologie • Unzeitgemäßes Nachschleifen |
• Matrize austauschen • Ausrichtung des Werkzeugs prüfen • Maßnahmen gegen das Hochsteigen von Abfällen anwenden • Technologie anpassen • Werkzeug rechtzeitig nachschleifen |


