29.09.2026 - 09:18
Ein neuer Laser, eine Auskantpresse oder eine Roboterzelle können einen einzelnen Arbeitsgang sofort verbessern. Wenn jedoch das Material weiterhin auf den Gabelstapler wartet, Programme manuell erstellt werden und sich fertige Teile zwischen den Prozessen stauen — hat das Werk lediglich eine „Insel der Automatisierung“ geschaffen. Die Integration der Fertigungsautomatisierung zu verstehen bedeutet, Ausrüstung, Materialflüsse, Daten und Menschen um ein klar definiertes Produktionsziel herum zu verbinden.
Für Hersteller von Blechbauteilen ist das richtige Projekt selten dasjenige mit der meisten Robotik oder den höchsten technischen Maschinendaten. Es ist das Projekt, das den durchsatzbegrenzenden Engpass beseitigt, die Produktqualität sichert und über viele Jahre nach der Inbetriebnahme technisch betreut werden kann. Ein schrittweiser Integrationsplan macht dieses Ergebnis deutlich besser planbar.
Beginnen Sie beim Engpass in der Produktion
Automatisierung sollte auf realen Produktionsdaten beruhen, nicht auf einem Maschinenkatalog. Erfassen Sie den Weg einer repräsentativen Teilegruppe — vom eingehenden Blech bis zum verpackten Produkt. Dokumentieren Sie Rüst-, Schneid-, Biege-, Transport-, Warte- und Nacharbeitszeiten, den Grad der Bedienerbeteiligung sowie die Strecke, die das Material zurücklegt.
In vielen metallverarbeitenden Betrieben ist nicht der Schneid- oder Biegezyklus selbst der Engpass. Es kann die Blechausgabe aus dem Lager sein, der Werkzeugwechsel, der Programmstart, das Sortieren der Teile, die Übergabe an den nächsten Arbeitsgang oder der Mangel an qualifizierten Bedienern in der zweiten Schicht. Jedes dieser Probleme erfordert eine eigene Lösung.
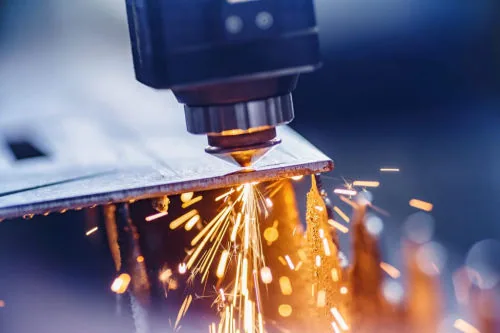
Eine Lasermaschine mit automatischem Be- und Entladesystem kann beispielsweise die mannlose Laufzeit verlängern. Sie verkürzt die gesamte Auftragsdurchlaufzeit jedoch nicht, wenn die Teile anschließend stundenlang vor dem Biegen von Hand sortiert werden. In diesem Fall verdienen Verschachtelungsdisziplin (Nesting), Teilekennzeichnung, Pufferzonenmanagement und die Kapazität der Biegeabteilung ebenso viel Aufmerksamkeit.
Definieren Sie das Geschäftsziel, bevor Sie die Technologie auswählen. Das kann die Ausweitung der mannlosen Fertigung (Lights-out), die Verkürzung der Durchlaufzeiten, die Reduzierung des Umlaufbestands, die Senkung der Transportkosten, eine höhere Wiederholgenauigkeit oder mehr Kapazität ohne Erweiterung der Produktionsfläche sein. Ein klares Ziel ermöglicht es, Alternativen zu vergleichen und die Amortisation nicht nur anhand der Maschinenauslastung zu berechnen.
Automatisierung rund um den Materialfluss integrieren
Der Materialfluss ist das physische Rückgrat einer automatisierten Fabrik. Die Blechbearbeitung ist mit schwerem, vielfältigem und häufig in kleinen Serien verarbeitetem Material verbunden. Ist der Materialtransport vom Maschinenbetrieb entkoppelt, gehen die Vorteile der Automatisierung schnell durch Stillstände und unnötige Be- und Entladevorgänge verloren.
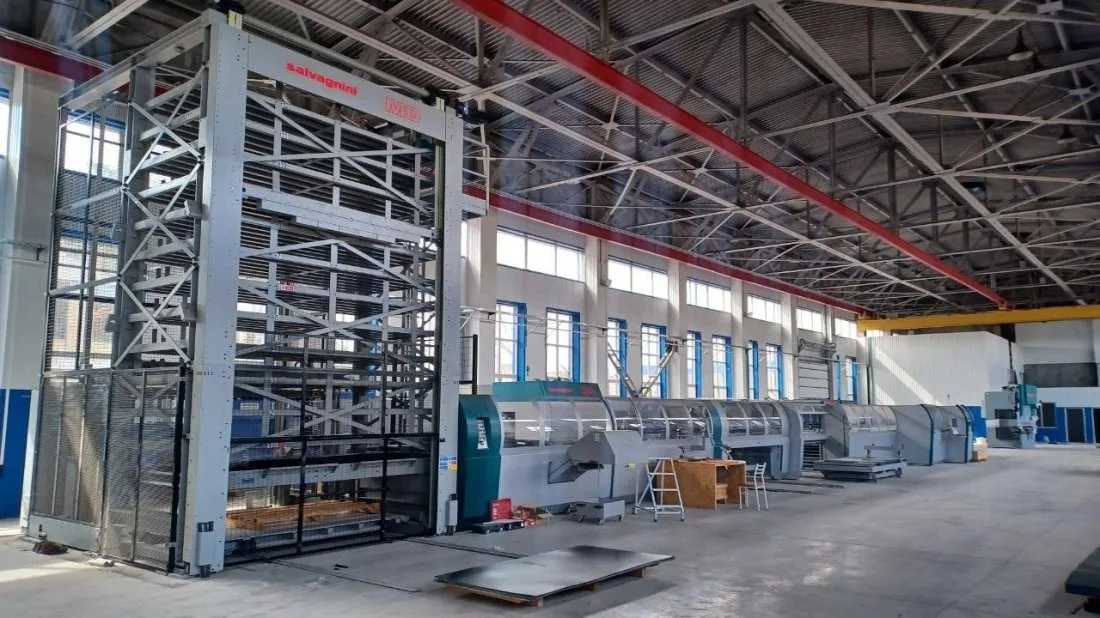
Legen Sie zunächst fest, wie das Rohmaterial ins Lager gelangt, wie es identifiziert wird und wie es zu jedem Arbeitsgang kommt. Ein automatisiertes Vertikallager spart Produktionsfläche und sorgt für eine transparente Erfassung der verfügbaren Bleche. Angebundene Beladesysteme können Anlagen zum Laserschneiden, Stanzmaschinen oder Kombimaschinen gemäß dem Schichtplan mit Material versorgen. Das Ziel ist nicht einfach automatische Bewegung, sondern ein zuverlässiger, rückverfolgbarer Fluss, der das richtige Material genau zur richtigen Zeit bereitstellt.
Die gleiche Planung ist auch nach dem Schneiden erforderlich. Prüfen Sie, ob die Teile automatisches Stapeln, Sortieren, Palettieren, Puffern oder eine direkte Übergabe an die Biegeabteilung benötigen. Kleinteile, Restgitter, Schutzfolien, gemischte Materialien und häufige Auftragswechsel — all das beeinflusst das Handlingkonzept. Ein hochautomatisiertes Transportsystem lohnt sich bei stabiler Großserienfertigung, während ein flexibler Puffer und ein klar organisierter manueller Handlingplatz bei hoher Variantenvielfalt die bessere Investition sein können.
Das Hallenlayout ist ebenso wichtig wie die Leistungsfähigkeit der Maschinen. Verkürzen Sie häufig genutzte Wege, erhalten Sie einen sicheren Zugang für die Wartung und sehen Sie Platz für Paletten, Ausschuss und Sonderfälle vor. Ein Layout, das auf dem Plan effizient aussieht, kann in der Praxis scheitern, wenn Bediener kein Werkzeug wechseln, keine Qualität prüfen oder keine Störung beheben können, ohne benachbarte Anlagen anzuhalten.
Maschinen, Software und Daten verbinden
Physische Integration allein schafft noch kein stimmiges Produktionssystem. Die Softwareebene muss Kalkulation, Aufträge, Programmierung, Verschachtelung, Planung, Lagerbestände, Maschinenstatus und Qualitätsdaten auf einem Niveau verbinden, das den Anforderungen des Unternehmens entspricht.
Für viele Blechbearbeitungsbetriebe haben eine durchgängige Programmierung und die Verschachtelungsoptimierung oberste Priorität. Eine einheitliche Softwareumgebung reduziert doppelte Arbeit in der Arbeitsvorbereitung, standardisiert Bearbeitungsparameter und verbessert die Materialausnutzung. Zudem erhalten Planer Transparenz über Blechbestände, Fertigungsaufträge, Maschinenauslastung und Liefertermine.
Die Maschinenanbindung liefert echte Rückmeldungen aus der Fertigung. Statusdaten zeigen, ob eine Maschine läuft, auf Material wartet, wegen einer Störung steht oder gerüstet wird. Diese Unterscheidung ist entscheidend: Ein Dashboard mit hoher Auslastung nützt wenig, wenn das Werk trotzdem verspätet liefert, weil Aufträge in der falschen Reihenfolge freigegeben werden.
Kaufen Sie keine Softwarefunktionen, ohne zu verstehen, welche Entscheidungen sie verbessern. Stellen Sie praktische Fragen: Wer passt den Plan an, wenn sich Prioritäten ändern? Wer ist für die Materialstammdaten verantwortlich? Wie gelangen geprüfte, versionskontrollierte Programme an die Maschine? Welche Alarme erfordern ein Eingreifen des Bedieners, der Instandhaltung oder des technischen Supports des Lieferanten? Klare Zuständigkeiten verhindern, dass wertvolle Daten gesammelt werden, die niemand nutzt.
Die Anbindung an bestehende ERP- oder MES-Systeme sollte frühzeitig geplant werden. Dafür ist nicht immer ein umfangreiches Individualprojekt nötig. In manchen Fällen genügt ein gesteuerter Austausch von Aufträgen, Arbeitsplänen, Materialbedarf und Rückmeldedaten. Die Integrationstiefe hängt von Auftragsvolumen, Teilekomplexität, Planungsdisziplin und den bereits eingeführten Systemen ab.
Automatisierung auf das Teilespektrum abstimmen
Eine Konfiguration, die für Serienteile am produktivsten ist, kann sich für kleine Losgrößen und häufige Konstruktionsänderungen als zu starr erweisen. Die Automatisierung muss zu den technologischen Teilefamilien, Losgrößen, dem Materialspektrum, den Qualitätsanforderungen und den Wachstumsplänen der Produktion passen.
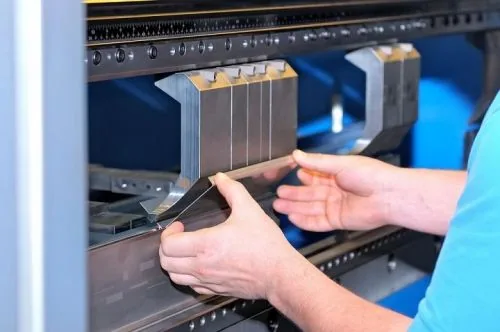
Eine robotergestützte Biegezelle bietet hohe Wiederholgenauigkeit und verringert bei geeigneten Teilen die Abhängigkeit von manueller Arbeit. Sie erfordert jedoch Teile, die für ein stabiles Greifen durch den Roboter und ein vorhersehbares Prozessverhalten konstruiert oder ausgewählt wurden. Komplexe Teile mit häufigem Umrüsten lassen sich unter Umständen weiterhin effizienter auf einer flexiblen manuellen oder halbautomatischen Abkantpresse fertigen. Die Entscheidung sollte auf realen Produktionsdaten beruhen, nicht auf theoretischen Taktzeiten.
Dasselbe Prinzip gilt für das automatische Biegen auf Paneelbiegemaschinen, das Stanzen, das Laserschneiden, das Entgraten und die Oberflächenbearbeitung. Bewerten Sie die Teile nach Abmessungen, Blechdicke, Material, geometrischer Komplexität, Wendebedarf, Toleranzen und Jahresmenge. Bestimmen Sie dann den prozentualen Anteil des Teilespektrums, der automatisch bearbeitet werden kann, ohne ständige Störungen zu verursachen.
Hochwertige Anlagen entfalten ihren größten Wert, wenn ihr Potenzial durch die angrenzende Infrastruktur gestützt wird. Ein schneller Faserlaser braucht eine unterbrechungsfreie Materialversorgung und ausreichende Kapazität in den nachgelagerten Bereichen. Eine automatische Biegelinie benötigt präzise Zuschnitte und ein diszipliniertes Programmmanagement. Ein Vertikallager braucht eine verlässliche Bestandsführung. Integration ist eine Kette, und ihre tatsächliche Leistung bestimmt das schwächste Glied.
Schrittweise in Betrieb nehmen und die laufende Produktion schützen
Ein Fabrikautomatisierungsprojekt sollte als Modernisierung des Produktionsprozesses betrachtet werden, nicht bloß als Maschinenmontage. Der optimale Ansatz ist in der Regel schrittweise: Prozesserprobung, Validierung der Teilefamilien, Schulung der Bediener, Stabilisierung des Datenaustauschs und erst dann der Übergang zum mannlosen oder vollständig integrierten Betrieb.
Legen Sie vor Beginn der Montage Abnahmekriterien fest, die das erwartete Geschäftsergebnis widerspiegeln. Dazu können die Leistung bei ausgewählten Teilefamilien, die Gutteilquote im ersten Durchlauf (First-Pass-Quality), die Verkürzung der Rüstzeiten, die Rückverfolgbarkeit des Materials, Zielwerte für die Verfügbarkeit, die Sicherheit und das Vorgehen bei Stillständen gehören. Vereinbaren Sie, wie jede Kennzahl überprüft wird.
Bereiten Sie Energieversorgung, Fundamente, Netzwerkanschlüsse, Sicherheitsbereiche, Materialbereitstellungsflächen und Hebepläne vor, bevor die Anlagen eintreffen. Verzögerungen entstehen häufiger an diesen Schnittstellen als durch die Maschine selbst. Halten Sie während der Anlaufphase einen bewährten Ausweichprozess für kritische Aufträge bereit, bis die neue Zelle eine stabile Leistung erreicht.
Die Schulung sollte über die Maschinenbedienung hinausgehen. Bediener müssen die Beladeregeln, die Vorgehensweise zur Wiederherstellung nach Störungen, die Methoden der Qualitätsprüfung, die Programmauswahl und die Eskalationswege verstehen. Das Instandhaltungspersonal benötigt Wartungspläne, einen Ersatzteilplan, Zugang zur Diagnose und Kontakte zum technischen Support. Führungskräfte müssen lernen, Produktionsdaten richtig zu interpretieren, ohne sie als formales Druckmittel gegenüber den Bedienern einzusetzen.
Bei der Italian Machinery Association geht die Integrationsunterstützung weit über die Lieferung von Anlagen hinaus, denn gerade Montage, Schulung, Service und Wartung entscheiden darüber, ob ein neues System im täglichen Betrieb die geplante Kapazität erreicht.
Ergebnisse nach einem Monat Betrieb bewerten
Beurteilen Sie die Automatisierung nicht allein anhand der Abnahmetests. Die ersten Wochen zeigen die tatsächlichen Abweichungen bei Materialversorgung, Auftragsfreigabe, Routine der Bediener, Wartungsbedarf und Teilespektrum. Verfolgen Sie die Ergebnisse im Verhältnis zum ursprünglichen Engpass und vergleichen Sie die Phase des stabilen Betriebs mit den Ausgangswerten.
Sinnvolle Kennzahlen sind: Ausbringung pro Schicht, Auftragsdurchlaufzeit, Wartezeit in der Warteschlange, technische Verfügbarkeit der Anlagen, Materialausnutzung, Gutteilquote im ersten Durchlauf, Anzahl manueller Handgriffe pro Teil sowie freigesetzte Arbeitsstunden, die von manueller Routine auf Aufgaben mit höherer Wertschöpfung umgelenkt wurden. Analysieren Sie Abweichungen ebenso sorgfältig wie Durchschnittswerte. Eine Zelle, die bei 80 % der Aufträge effizient arbeitet, muss trotzdem nachgebessert werden, wenn die übrigen 20 % täglich Störungen verursachen.
Nutzen Sie die gewonnenen Daten, um den nächsten Verbesserungsschritt festzulegen. Das kann eine Anpassung der Softwarelogik sein, die Anbindung des Lagers, zusätzliche Werkzeuge, eine Optimierung der Verschachtelung, ein neuer Qualitätsprüfplatz oder die Automatisierung eines angrenzenden Prozesses. Produktionsautomatisierung wird dann wirtschaftlich sinnvoll, wenn jede Stufe die nachfolgende Prozessübergabe verbessert, statt lediglich eine isolierte Technologie hinzuzufügen.
Das praktische Ziel ist eine Fabrik, in der sich Anlagen, Material und Informationen mit minimalen Verzögerungen bewegen und keine überstürzten Entscheidungen im Krisenmodus getroffen werden müssen. Bauen Sie ein solches System konsequent auf, indem Sie einen nachgewiesenen Engpass nach dem anderen beseitigen — dann bleibt die Automatisierung eine kontrollierte Investition und wird nicht zu einem teuren Problem.