


Systèmes automatisés de manutention de matériaux évolutifs
Un laser peut découper une imbrication en quelques minutes, pourtant la production perd encore des heures lorsque les tôles attendent un chariot élévateur, que les pièces restent non identifiées entre deux opérations ou qu'un opérateur de presse-plieuse cherche le kit suivant. Les systèmes automatisés de manutention réduisent ces pertes en contrôlant le flux des matières premières, des encours et des pièces finies à travers l'usine. Pour les transformateurs de tôle, l'automatisation n'est pas un objectif en soi. L'objectif est un flux stable, du stockage à la découpe, au pliage, à la finition et à l'expédition.
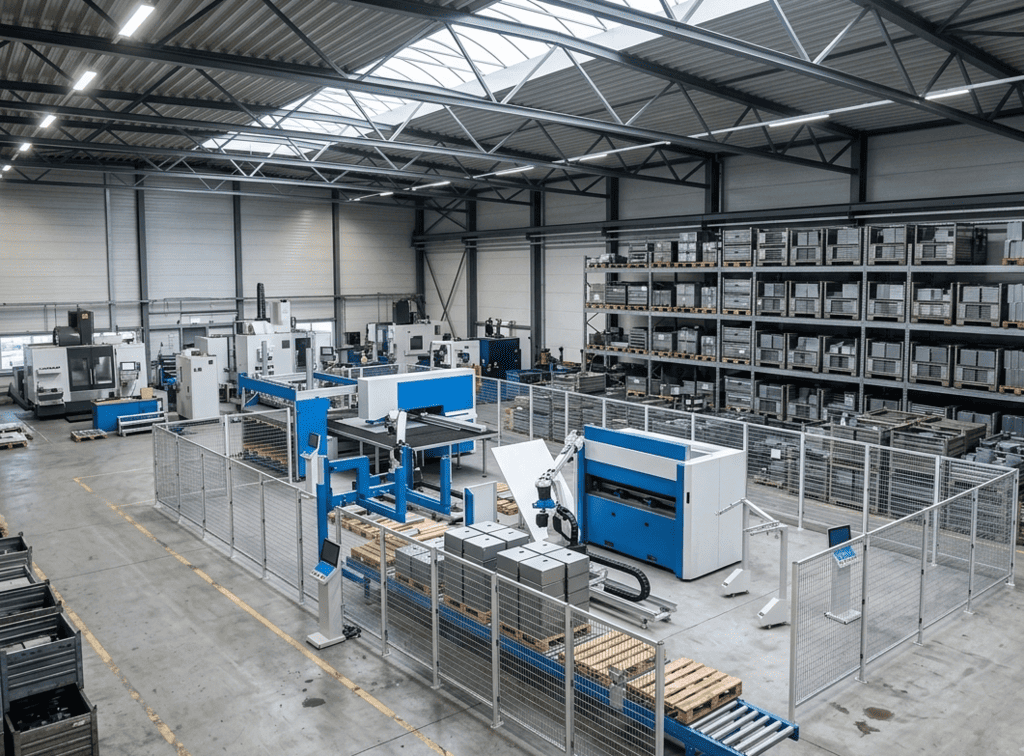
Le bon système réduit les temps hors découpe et hors pliage, protège la qualité des matériaux et offre aux équipes de production un planning plus prévisible. Le mauvais système peut ajouter de la complexité sans résoudre le véritable goulot d'étranglement. Cette distinction devrait guider chaque décision d'investissement.
Il en va de même en aval. Les pièces qui arrivent au pliage en lots incomplets créent un travail par à-coups. Les pièces non identifiées créent un risque qualité. Des palettes positionnées trop loin de l'opération suivante consomment le temps de l'opérateur et génèrent du trafic de chariots élévateurs. Ce ne sont pas de simples désagréments. Sur toute une équipe, ils réduisent le taux d'utilisation des équipements et rendent la performance de livraison plus difficile à maîtriser.
La manutention automatisée change le modèle d'exploitation. Les dispositifs de chargement et déchargement maintiennent l'approvisionnement des machines de découpe. Les tours et systèmes de stockage vertical placent le bon matériau là où il est nécessaire. Convoyeurs, empileurs, cellules robotisées et solutions de tri de pièces déplacent le travail selon une logique reproductible. Le logiciel de production relie le déplacement physique du matériau à l'imbrication, au routage, aux stocks et aux priorités de commande.
Le meilleur résultat n'est pas simplement moins d'interventions manuelles. C'est moins de décisions non planifiées sur le terrain de production.
Il n'existe pas de configuration unique adaptée à toutes les opérations de travail des métaux. Un site traitant de gros volumes de tailles de tôles standard n'a pas les mêmes besoins qu'un atelier à façon gérant des changements fréquents de matériaux, des ébauches surdimensionnées et des séries courtes. La conception du système doit suivre le mix de production.
Les systèmes de chargement automatique sont souvent la première étape pratique pour la découpe laser, le poinçonnage et les opérations combinées poinçonnage-laser. Ils peuvent alimenter la machine directement à partir d'une station de palettes, d'un système de cassettes ou d'une tour de stockage. Les systèmes de déchargement retirent ensuite les tôles traitées, les squelettes ou les pièces finies selon l'application.
Pour les opérations impliquant plusieurs matériaux, épaisseurs et nuances, un magasin vertical peut apporter un gain plus significatif. Il centralise le stock, protège les tôles des dommages, réduit l'emprise au sol et rend l'inventaire accessible aux équipements de production connectés. Correctement intégré, le stockage devient une ressource de production active plutôt qu'un simple emplacement de rayonnage passif.
La question critique est le temps de cycle. Un système de chargement doit réapprovisionner le matériau assez rapidement pour éviter que la machine n'attende. Il doit également s'adapter aux formats de tôles, aux poids, aux états de surface et aux films de protection utilisés en production. Un système conçu uniquement pour des tôles standard en acier au carbone peut ne pas convenir à un inox délicat, à l'aluminium ou à un matériau prérevêtu.
Une fois la tôle traitée, la valeur peut se perdre rapidement si les pièces sont mélangées, endommagées ou stockées dans une file non gérée. Les systèmes automatisés de déchargement et de tri peuvent séparer les composants par commande, programme de pliage, sous-ensemble ou destination. Cela améliore la traçabilité et réduit la charge de tri manuel autour des équipements de découpe à haut rendement.
Toutes les opérations ne nécessitent pas un tri entièrement automatisé. Pour des environnements à faible diversité, un déchargement automatique vers des palettes désignées peut suffire. Pour les fabricants produisant de nombreuses petites pièces sur plusieurs commandes, en revanche, le tri et la mise en tampon peuvent éliminer une source importante de dépendance à la main-d'œuvre et d'erreurs de production.
La capacité de mise en tampon compte également. Si les pièces passent automatiquement de la découpe à un tampon mais que le pliage ne peut pas les accepter pendant un changement de réglage, le système a besoin d'une stratégie de rétention définie. L'automatisation doit absorber les variations normales, pas transférer l'engorgement d'un processus à un autre.
Les cellules de pliage automatisées associent presses plieuses ou plieuses de panneaux à des robots, une gestion des outils, une manutention de palettes et des contrôles du flux de pièces. Elles sont particulièrement précieuses lorsque les familles de pièces sont récurrentes, que les volumes justifient un fonctionnement sans surveillance, ou que la main-d'œuvre qualifiée en pliage est difficile à trouver.
Le compromis porte sur la flexibilité. Une cellule robotisée peut être très productive pour des pièces adaptées, mais elle nécessite un accès de préhenseur bien défini, une géométrie de pièce, des exigences d'empilement et une stabilité de programme. Des pièces très variables, des changements d'ingénierie fréquents ou des ébauches entrantes incohérentes peuvent favoriser un autre niveau d'automatisation.
Le transfert entre les processus mérite la même attention. Une usine ne devient pas automatisée simplement parce que des machines individuelles disposent de chargeurs. La connexion entre découpe, ébavurage, pliage et assemblage détermine si la ligne s'écoule réellement. Dans certaines usines, cette connexion est physique, via des convoyeurs ou des véhicules guidés automatisés. Dans d'autres, elle est organisée via des palettes étiquetées, des instructions de travail numériques et un routage piloté par logiciel. Les deux approches peuvent fonctionner lorsqu'elles correspondent au volume requis et à la discipline de processus.
Les décisions d'investissement en équipement commencent souvent par une spécification de machine. Pour les projets d'automatisation, elles devraient commencer par une étude de production. L'objectif est d'identifier où le travail attend, pourquoi il attend, et quelle condition doit changer pour que le débit s'améliore.
Une analyse utile devrait examiner quatre domaines :
- Le taux d'utilisation des machines, incluant chargement, déchargement, réglage et temps d'arrêt par équipe.
- Le profil des matériaux, incluant tailles de tôles, gamme d'épaisseurs, finitions, rotation des stocks et variabilité de la demande.
- Le flux des pièces, incluant tailles de lots, complexité du routage, besoins de tri et capacité en aval.
- Les besoins en main-d'œuvre et en service, incluant disponibilité des opérateurs, déplacements de chariots élévateurs, formation, maintenance et procédures de reprise.
Ces facteurs déterminent le niveau d'automatisation approprié. Un chargeur laser autonome peut résoudre un problème clair de capacité en équipe de nuit. Une tour, un laser et une station de déchargement connectés peuvent constituer le meilleur investissement lorsque les changements de matériau sont fréquents et l'espace au sol limité. Une ligne automatisée plus large peut être justifiée lorsque plusieurs machines partagent le stock et que le volume de commandes soutient un flux intégré.
Le dossier d'investissement devrait aussi inclure des hypothèses d'exploitation réalistes. Le fonctionnement sans surveillance n'a de valeur que si le matériau est disponible, les programmes sont lancés, les consommables sont gérés, les pièces peuvent être déchargées en toute sécurité, et une assistance est disponible en cas de défaillance. L'automatisation accroît la répétabilité, mais elle exige aussi une maîtrise disciplinée des processus.
L'équipement physique déplace la matière. Le logiciel détermine ce qui doit être déplacé, où cela doit aller, et quand cela doit être disponible. Sans cette couche de contrôle, une usine peut automatiser le mouvement tout en conservant une planification fragmentée.
Le logiciel de gestion de production et d'imbrication peut relier les commandes au stock de matériaux, sélectionner le stock approprié, regrouper le travail efficacement et communiquer les priorités aux machines et aux systèmes de stockage. Cela réduit la saisie manuelle de données et améliore la visibilité sur l'ensemble du processus. Cela facilite également l'évaluation de l'efficacité d'utilisation du matériau par l'usine, du respect des délais planifiés et de la libération du travail dans le bon ordre.
Pour une activité de tôlerie, l'intégration doit être évaluée à un niveau pratique. Le logiciel peut-il identifier le matériau par type, épaisseur et emplacement ? Peut-il empêcher le chargement de la mauvaise tôle ? Peut-il communiquer les quantités réalisées et les exceptions ? Les planificateurs peuvent-ils voir ce qui attend à chaque étape de production ? Ces fonctions ont une valeur opérationnelle directe car elles réduisent l'incertitude tant pour les opérateurs que pour les superviseurs.
L'installation de l'équipement n'est qu'une partie d'un projet d'automatisation. Interfaces mécaniques, exigences électriques, systèmes de sécurité, identification des matériaux, communication logicielle, flux de travail des opérateurs et responsabilités de maintenance doivent tous être définis avant la montée en puissance de la production.
C'est pourquoi le fournisseur de solutions compte autant que le choix de l'équipement. Un projet impliquant des machines haut de gamme, un stockage automatisé, de la robotique et un logiciel nécessite une installation coordonnée, une mise en service, une formation et un service de suivi. L'équipe de production a besoin de procédures claires pour le fonctionnement normal, les exceptions de matériau, la gestion des alarmes et la maintenance de routine. La direction a besoin d'indicateurs de performance montrant si le système apporte le gain attendu.
L'Italian Machinery Association aborde ces projets comme des systèmes de fabrication connectés, combinant technologie machine, automatisation d'entrepôt, logiciel, installation et support technique. La valeur pratique réside dans une solution conçue autour du flux réel du client plutôt qu'un assemblage d'équipements sans lien entre eux.
Une approche par phases peut constituer la décision commerciale et technique la plus solide. Un fabricant peut d'abord automatiser le chargement et le déchargement laser, puis ajouter le stockage de matériaux, puis connecter le tri en aval ou l'automatisation du pliage à mesure que la demande augmente. Cela maîtrise le risque tout en préservant une voie vers une capacité accrue.
L'essentiel est de planifier la première étape en gardant à l'esprit l'agencement futur. Laisser de l'espace pour l'expansion, choisir une architecture de contrôle compatible, et éviter de créer un flux de matière qui ne peut pas être étendu. Acheter l'option autonome la moins chère peut devenir coûteux si elle bloque la prochaine mise à niveau.
Un système de manutention bien conçu devrait rendre l'usine plus facile à exploiter lors de sa journée la plus chargée, pas seulement plus impressionnante le jour de l'installation. Lorsque le matériau arrive à chaque machine dans le bon état, au bon moment, avec la bonne instruction numérique, les équipes de production peuvent se concentrer sur la production, la qualité et les engagements de livraison.
Où le flux de matière limite la production de tôlerie
Dans de nombreux ateliers de fabrication, la contrainte première n'est pas la capacité de la machine, mais la disponibilité du matériau. Un laser à fibre haute performance ne peut pas fournir le rendement attendu si un opérateur doit charger chaque tôle manuellement, retirer les squelettes, trier les pièces et trouver la prochaine nuance de matériau avant le démarrage du programme suivant.Il en va de même en aval. Les pièces qui arrivent au pliage en lots incomplets créent un travail par à-coups. Les pièces non identifiées créent un risque qualité. Des palettes positionnées trop loin de l'opération suivante consomment le temps de l'opérateur et génèrent du trafic de chariots élévateurs. Ce ne sont pas de simples désagréments. Sur toute une équipe, ils réduisent le taux d'utilisation des équipements et rendent la performance de livraison plus difficile à maîtriser.
La manutention automatisée change le modèle d'exploitation. Les dispositifs de chargement et déchargement maintiennent l'approvisionnement des machines de découpe. Les tours et systèmes de stockage vertical placent le bon matériau là où il est nécessaire. Convoyeurs, empileurs, cellules robotisées et solutions de tri de pièces déplacent le travail selon une logique reproductible. Le logiciel de production relie le déplacement physique du matériau à l'imbrication, au routage, aux stocks et aux priorités de commande.
Le meilleur résultat n'est pas simplement moins d'interventions manuelles. C'est moins de décisions non planifiées sur le terrain de production.
Systèmes automatisés de manutention des matériaux par étape de production
Il n'existe pas de configuration unique adaptée à toutes les opérations de travail des métaux. Un site traitant de gros volumes de tailles de tôles standard n'a pas les mêmes besoins qu'un atelier à façon gérant des changements fréquents de matériaux, des ébauches surdimensionnées et des séries courtes. La conception du système doit suivre le mix de production.
Stockage de matière première et alimentation des machines
Les systèmes de chargement automatique sont souvent la première étape pratique pour la découpe laser, le poinçonnage et les opérations combinées poinçonnage-laser. Ils peuvent alimenter la machine directement à partir d'une station de palettes, d'un système de cassettes ou d'une tour de stockage. Les systèmes de déchargement retirent ensuite les tôles traitées, les squelettes ou les pièces finies selon l'application.Pour les opérations impliquant plusieurs matériaux, épaisseurs et nuances, un magasin vertical peut apporter un gain plus significatif. Il centralise le stock, protège les tôles des dommages, réduit l'emprise au sol et rend l'inventaire accessible aux équipements de production connectés. Correctement intégré, le stockage devient une ressource de production active plutôt qu'un simple emplacement de rayonnage passif.
La question critique est le temps de cycle. Un système de chargement doit réapprovisionner le matériau assez rapidement pour éviter que la machine n'attende. Il doit également s'adapter aux formats de tôles, aux poids, aux états de surface et aux films de protection utilisés en production. Un système conçu uniquement pour des tôles standard en acier au carbone peut ne pas convenir à un inox délicat, à l'aluminium ou à un matériau prérevêtu.
Retrait, tri et mise en tampon des pièces
Une fois la tôle traitée, la valeur peut se perdre rapidement si les pièces sont mélangées, endommagées ou stockées dans une file non gérée. Les systèmes automatisés de déchargement et de tri peuvent séparer les composants par commande, programme de pliage, sous-ensemble ou destination. Cela améliore la traçabilité et réduit la charge de tri manuel autour des équipements de découpe à haut rendement.Toutes les opérations ne nécessitent pas un tri entièrement automatisé. Pour des environnements à faible diversité, un déchargement automatique vers des palettes désignées peut suffire. Pour les fabricants produisant de nombreuses petites pièces sur plusieurs commandes, en revanche, le tri et la mise en tampon peuvent éliminer une source importante de dépendance à la main-d'œuvre et d'erreurs de production.
La capacité de mise en tampon compte également. Si les pièces passent automatiquement de la découpe à un tampon mais que le pliage ne peut pas les accepter pendant un changement de réglage, le système a besoin d'une stratégie de rétention définie. L'automatisation doit absorber les variations normales, pas transférer l'engorgement d'un processus à un autre.
Pliage, robotique et transfert inter-process
Les cellules de pliage automatisées associent presses plieuses ou plieuses de panneaux à des robots, une gestion des outils, une manutention de palettes et des contrôles du flux de pièces. Elles sont particulièrement précieuses lorsque les familles de pièces sont récurrentes, que les volumes justifient un fonctionnement sans surveillance, ou que la main-d'œuvre qualifiée en pliage est difficile à trouver.Le compromis porte sur la flexibilité. Une cellule robotisée peut être très productive pour des pièces adaptées, mais elle nécessite un accès de préhenseur bien défini, une géométrie de pièce, des exigences d'empilement et une stabilité de programme. Des pièces très variables, des changements d'ingénierie fréquents ou des ébauches entrantes incohérentes peuvent favoriser un autre niveau d'automatisation.
Le transfert entre les processus mérite la même attention. Une usine ne devient pas automatisée simplement parce que des machines individuelles disposent de chargeurs. La connexion entre découpe, ébavurage, pliage et assemblage détermine si la ligne s'écoule réellement. Dans certaines usines, cette connexion est physique, via des convoyeurs ou des véhicules guidés automatisés. Dans d'autres, elle est organisée via des palettes étiquetées, des instructions de travail numériques et un routage piloté par logiciel. Les deux approches peuvent fonctionner lorsqu'elles correspondent au volume requis et à la discipline de processus.
Commencer par la contrainte, pas par l'équipement
Les décisions d'investissement en équipement commencent souvent par une spécification de machine. Pour les projets d'automatisation, elles devraient commencer par une étude de production. L'objectif est d'identifier où le travail attend, pourquoi il attend, et quelle condition doit changer pour que le débit s'améliore.Une analyse utile devrait examiner quatre domaines :
- Le taux d'utilisation des machines, incluant chargement, déchargement, réglage et temps d'arrêt par équipe.
- Le profil des matériaux, incluant tailles de tôles, gamme d'épaisseurs, finitions, rotation des stocks et variabilité de la demande.
- Le flux des pièces, incluant tailles de lots, complexité du routage, besoins de tri et capacité en aval.
- Les besoins en main-d'œuvre et en service, incluant disponibilité des opérateurs, déplacements de chariots élévateurs, formation, maintenance et procédures de reprise.
Ces facteurs déterminent le niveau d'automatisation approprié. Un chargeur laser autonome peut résoudre un problème clair de capacité en équipe de nuit. Une tour, un laser et une station de déchargement connectés peuvent constituer le meilleur investissement lorsque les changements de matériau sont fréquents et l'espace au sol limité. Une ligne automatisée plus large peut être justifiée lorsque plusieurs machines partagent le stock et que le volume de commandes soutient un flux intégré.
Le dossier d'investissement devrait aussi inclure des hypothèses d'exploitation réalistes. Le fonctionnement sans surveillance n'a de valeur que si le matériau est disponible, les programmes sont lancés, les consommables sont gérés, les pièces peuvent être déchargées en toute sécurité, et une assistance est disponible en cas de défaillance. L'automatisation accroît la répétabilité, mais elle exige aussi une maîtrise disciplinée des processus.
Le logiciel est la couche de contrôle
L'équipement physique déplace la matière. Le logiciel détermine ce qui doit être déplacé, où cela doit aller, et quand cela doit être disponible. Sans cette couche de contrôle, une usine peut automatiser le mouvement tout en conservant une planification fragmentée.Le logiciel de gestion de production et d'imbrication peut relier les commandes au stock de matériaux, sélectionner le stock approprié, regrouper le travail efficacement et communiquer les priorités aux machines et aux systèmes de stockage. Cela réduit la saisie manuelle de données et améliore la visibilité sur l'ensemble du processus. Cela facilite également l'évaluation de l'efficacité d'utilisation du matériau par l'usine, du respect des délais planifiés et de la libération du travail dans le bon ordre.
Pour une activité de tôlerie, l'intégration doit être évaluée à un niveau pratique. Le logiciel peut-il identifier le matériau par type, épaisseur et emplacement ? Peut-il empêcher le chargement de la mauvaise tôle ? Peut-il communiquer les quantités réalisées et les exceptions ? Les planificateurs peuvent-ils voir ce qui attend à chaque étape de production ? Ces fonctions ont une valeur opérationnelle directe car elles réduisent l'incertitude tant pour les opérateurs que pour les superviseurs.
L'intégration et le support déterminent le résultat
L'installation de l'équipement n'est qu'une partie d'un projet d'automatisation. Interfaces mécaniques, exigences électriques, systèmes de sécurité, identification des matériaux, communication logicielle, flux de travail des opérateurs et responsabilités de maintenance doivent tous être définis avant la montée en puissance de la production.C'est pourquoi le fournisseur de solutions compte autant que le choix de l'équipement. Un projet impliquant des machines haut de gamme, un stockage automatisé, de la robotique et un logiciel nécessite une installation coordonnée, une mise en service, une formation et un service de suivi. L'équipe de production a besoin de procédures claires pour le fonctionnement normal, les exceptions de matériau, la gestion des alarmes et la maintenance de routine. La direction a besoin d'indicateurs de performance montrant si le système apporte le gain attendu.
L'Italian Machinery Association aborde ces projets comme des systèmes de fabrication connectés, combinant technologie machine, automatisation d'entrepôt, logiciel, installation et support technique. La valeur pratique réside dans une solution conçue autour du flux réel du client plutôt qu'un assemblage d'équipements sans lien entre eux.
Construire l'automatisation par étapes si nécessaire
Une approche par phases peut constituer la décision commerciale et technique la plus solide. Un fabricant peut d'abord automatiser le chargement et le déchargement laser, puis ajouter le stockage de matériaux, puis connecter le tri en aval ou l'automatisation du pliage à mesure que la demande augmente. Cela maîtrise le risque tout en préservant une voie vers une capacité accrue.L'essentiel est de planifier la première étape en gardant à l'esprit l'agencement futur. Laisser de l'espace pour l'expansion, choisir une architecture de contrôle compatible, et éviter de créer un flux de matière qui ne peut pas être étendu. Acheter l'option autonome la moins chère peut devenir coûteux si elle bloque la prochaine mise à niveau.
Un système de manutention bien conçu devrait rendre l'usine plus facile à exploiter lors de sa journée la plus chargée, pas seulement plus impressionnante le jour de l'installation. Lorsque le matériau arrive à chaque machine dans le bon état, au bon moment, avec la bonne instruction numérique, les équipes de production peuvent se concentrer sur la production, la qualité et les engagements de livraison.


