Sistemi automatizzati di movimentazione materiali scalabili
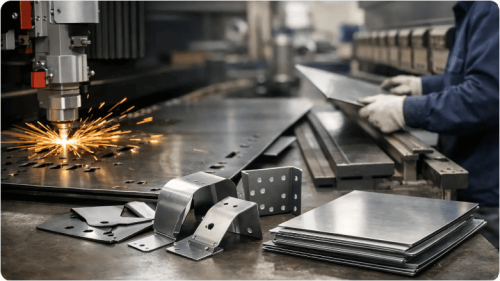
Un laser può completare un nidificazione in pochi minuti, eppure la produzione perde ancora ore mentre le lamiere attendono un carrello elevatore, i pezzi rimangono non contrassegnati tra le operazioni o l'operatore della pressa piegatrice cerca il kit successivo. I sistemi automatizzati di movimentazione dei materiali eliminano queste perdite controllando il flusso di materia prima, semilavorati e pezzi finiti all'interno dello stabilimento. Per i produttori di carpenteria metallica, l'automazione non è un fine a sé stante. L'obiettivo è un flusso stabile dallo stoccaggio al taglio, alla piegatura, alla finitura e alla spedizione.
Il sistema giusto riduce i tempi non dedicati al taglio e alla piegatura, protegge la qualità del materiale e offre ai team di produzione una pianificazione più prevedibile. Il sistema sbagliato può aggiungere complessità senza risolvere il vero collo di bottiglia. Questa distinzione dovrebbe guidare ogni decisione di investimento.
Lo stesso vale a valle. I pezzi che arrivano alla piegatura in lotti incompleti generano un lavoro discontinuo. I pezzi non identificati creano un rischio qualità. I pallet posizionati troppo lontano dall'operazione successiva fanno perdere tempo agli operatori e generano traffico di carrelli elevatori. Non sono piccoli inconvenienti: nell'arco di un turno riducono l'utilizzo delle attrezzature e rendono più difficile controllare le prestazioni di consegna.
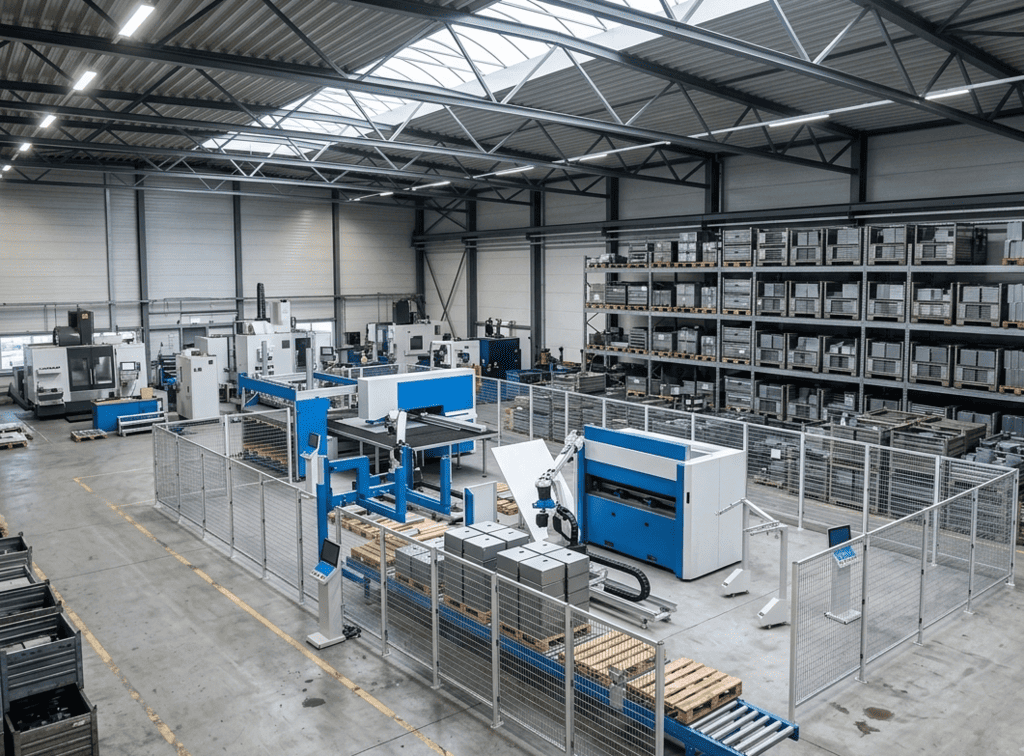
La movimentazione automatizzata cambia il modello operativo. I dispositivi di carico e scarico mantengono le macchine da taglio costantemente rifornite. Torri e sistemi di stoccaggio verticale posizionano il materiale corretto dove serve. Nastri trasportatori, impilatori, celle robotizzate e soluzioni di smistamento pezzi spostano il lavoro secondo una logica ripetibile. Il software di produzione collega il movimento fisico del materiale alla nidificazione, al routing, all'inventario e alle priorità degli ordini.
Il risultato migliore non è semplicemente meno interventi manuali. È un numero minore di decisioni non pianificate in officina.
Non esiste un'unica configurazione adatta a ogni lavorazione dei metalli. Uno stabilimento che lavora grandi volumi di formati standard ha esigenze diverse da un'officina conto terzi con frequenti cambi di materiale, sbozzati fuori misura e lotti di produzione brevi. La progettazione del sistema deve seguire il mix produttivo.
I sistemi di carico automatico sono spesso il primo passo pratico per il taglio laser, la punzonatura e le operazioni combinate punzonatura-laser. Possono alimentare la macchina direttamente da una stazione pallet, un sistema a cassetti o una torre di stoccaggio. I sistemi di scarico rimuovono poi le lamiere lavorate, gli scheletri o i pezzi finiti a seconda dell'applicazione.
Per operazioni con materiali, spessori e qualità multipli, un magazzino verticale può offrire un vantaggio più significativo. Centralizza le scorte, protegge le lamiere dai danni, riduce l'occupazione di spazio a terra e rende l'inventario accessibile alle attrezzature di produzione collegate. Se integrato correttamente, lo stoccaggio diventa una risorsa produttiva attiva anziché una semplice ubicazione passiva a scaffale.
La questione critica è il tempo di ciclo. Un sistema di carico deve rifornire il materiale abbastanza rapidamente da evitare l'attesa della macchina. Deve inoltre adattarsi ai formati, ai pesi, alle condizioni superficiali e alle pellicole protettive utilizzate in produzione. Un sistema progettato solo per lamiere standard in acciaio al carbonio potrebbe non essere adatto a inox delicati, alluminio o materiale prefinito.
Una volta lavorata la lamiera, il valore può andare perso rapidamente se i pezzi vengono mescolati, danneggiati o accumulati in una coda non gestita. I sistemi automatizzati di scarico e smistamento possono separare i componenti per ordine, programma di piegatura, sottoassieme o destinazione. Ciò migliora la tracciabilità e riduce il carico di smistamento manuale intorno alle attrezzature di taglio ad alta produttività.
Non tutte le operazioni richiedono uno smistamento completamente automatizzato. Per ambienti a minore varietà, può bastare lo scarico automatico su pallet designati. Per i produttori che realizzano molti pezzi piccoli su più ordini, invece, smistamento e bufferizzazione possono eliminare una fonte significativa di dipendenza dalla manodopera e di errori di produzione.
Conta anche la capacità di buffer. Se i pezzi passano automaticamente dal taglio a un buffer ma la piegatura non può accettarli durante un cambio di setup, il sistema necessita di una strategia di ritenzione definita. L'automazione deve assorbire la normale variabilità, non trasferire la congestione da un processo all'altro.
Le celle di piegatura automatizzate combinano presse piegatrici o pannellatrici con robot, gestione utensili, movimentazione pallet e controlli del flusso dei pezzi. Sono particolarmente utili quando le famiglie di pezzi sono ricorrenti, i volumi giustificano il funzionamento non presidiato, o la manodopera qualificata per la piegatura è difficile da reperire.
Il compromesso riguarda la flessibilità. Una cella robotizzata può essere molto produttiva per pezzi adatti, ma richiede accesso della pinza ben definito, geometria del pezzo, requisiti di impilamento e stabilità del programma. Pezzi molto variabili, frequenti modifiche ingegneristiche o sbozzati in ingresso incoerenti possono favorire un diverso livello di automazione.
Il trasferimento tra processi merita la stessa attenzione. Una fabbrica non diventa automatizzata solo perché le singole macchine hanno caricatori. Il collegamento tra taglio, sbavatura, piegatura e assemblaggio determina se la linea scorre realmente. In alcuni stabilimenti questo collegamento è fisico, tramite nastri trasportatori o veicoli a guida automatica. In altri è organizzato tramite pallet etichettati, istruzioni di lavoro digitali e routing controllato da software. Entrambi gli approcci possono funzionare se corrispondono al volume richiesto e alla disciplina di processo.
Le decisioni sugli investimenti in beni strumentali spesso iniziano con una specifica macchina. Per i progetti di automazione, dovrebbero invece partire da uno studio di produzione. L'obiettivo è individuare dove il lavoro attende, perché attende e quale condizione deve cambiare affinché il throughput migliori.
Un'analisi utile dovrebbe esaminare quattro aree:
- Utilizzo delle macchine, incluso carico, scarico, setup e tempo di inattività per turno.
- Profilo del materiale, inclusi formati lamiera, gamma di spessori, finiture, rotazione delle scorte e variabilità della domanda.
- Flusso dei pezzi, incluse dimensioni dei lotti, complessità del routing, esigenze di smistamento e capacità a valle.
- Esigenze di manodopera e assistenza, inclusa disponibilità degli operatori, movimento carrelli elevatori, formazione, manutenzione e procedure di ripristino.
Questi fattori determinano il livello di automazione appropriato. Un caricatore laser autonomo può risolvere un chiaro problema di capacità sul turno notturno. Una torre, un laser e una stazione di scarico collegati possono rappresentare l'investimento migliore quando i cambi di materiale sono frequenti e lo spazio a terra è limitato. Una linea automatizzata più ampia può essere giustificata quando più macchine condividono le scorte e il volume degli ordini supporta un flusso integrato.
Il caso di investimento dovrebbe includere anche ipotesi operative realistiche. Il funzionamento non presidiato ha valore solo se il materiale è disponibile, i programmi sono rilasciati, i materiali di consumo sono gestiti, i pezzi possono essere scaricati in sicurezza e l'assistenza è disponibile in caso di guasto. L'automazione aumenta la ripetibilità, ma richiede anche un controllo disciplinato del processo.
L'attrezzatura fisica muove il materiale. Il software determina cosa deve muoversi, dove deve andare e quando deve essere disponibile. Senza questo livello di controllo, uno stabilimento può automatizzare il movimento mantenendo comunque una pianificazione frammentata.
Il software di gestione della produzione e di nidificazione può collegare gli ordini all'inventario dei materiali, selezionare le scorte appropriate, raggruppare il lavoro in modo efficiente e comunicare le priorità a macchine e sistemi di stoccaggio. Ciò riduce l'inserimento manuale dei dati e migliora la visibilità sull'intero processo. Rende inoltre più semplice valutare se lo stabilimento sta usando il materiale in modo efficiente, rispettando i tempi di consegna pianificati e rilasciando il lavoro nella sequenza corretta.
Per un'attività di lavorazione della lamiera, l'integrazione va valutata a livello pratico. Il software è in grado di identificare il materiale per tipo, spessore e ubicazione? Può impedire il caricamento della lamiera sbagliata? Può comunicare quantità completate ed eccezioni? I pianificatori possono vedere cosa è in attesa in ogni fase di produzione? Queste funzioni hanno un valore operativo diretto perché riducono l'incertezza sia per gli operatori sia per i responsabili.
L'installazione dell'attrezzatura è solo una parte di un progetto di automazione. Interfacce meccaniche, requisiti elettrici, sistemi di sicurezza, identificazione del materiale, comunicazione software, flussi di lavoro degli operatori e responsabilità di manutenzione devono essere tutti definiti prima dell'avvio a regime della produzione.
Per questo motivo il fornitore della soluzione conta quanto la scelta dell'attrezzatura. Un progetto che coinvolge macchinari di fascia alta, stoccaggio automatizzato, robotica e software richiede installazione coordinata, messa in servizio, formazione e assistenza successiva. Il team di produzione ha bisogno di procedure chiare per il funzionamento normale, le eccezioni sul materiale, la gestione degli allarmi e la manutenzione ordinaria. La direzione ha bisogno di indicatori di prestazione che mostrino se il sistema sta offrendo il beneficio atteso.
Italian Machinery Association affronta questi progetti come sistemi di produzione connessi, combinando tecnologia macchina, automazione di magazzino, software, installazione e assistenza tecnica. Il valore pratico sta in una soluzione progettata attorno al flusso reale del cliente, anziché in un insieme di attrezzature scollegate tra loro.
Un approccio graduale può essere la decisione commerciale e tecnica più solida. Un produttore può automatizzare prima il carico e lo scarico laser, poi aggiungere lo stoccaggio del materiale, quindi collegare lo smistamento a valle o l'automazione della piegatura man mano che la domanda cresce. Questo controlla il rischio preservando al contempo un percorso verso una maggiore capacità.
La chiave è pianificare la prima fase tenendo a mente il layout futuro. Lasciare spazio per l'espansione, scegliere un'architettura di controllo compatibile ed evitare di creare un flusso di materiale che non possa essere esteso. Acquistare l'opzione autonoma meno costosa può rivelarsi costoso se blocca il successivo aggiornamento.
Un sistema di movimentazione ben progettato dovrebbe rendere la fabbrica più facile da gestire nel suo giorno più impegnativo, non solo più impressionante il giorno dell'installazione. Quando il materiale arriva a ogni macchina nella condizione giusta, al momento giusto, con l'istruzione digitale giusta, i team di produzione possono concentrarsi su output, qualità e impegni di consegna.
Dove il flusso del materiale limita la produzione della lamiera
In molti stabilimenti di lavorazione, il primo vincolo non è la capacità della macchina, ma la disponibilità del materiale. Un laser in fibra ad alte prestazioni non può fornire il rendimento atteso se un operatore deve caricare manualmente ogni lamiera, rimuovere gli scheletri, ordinare i pezzi e individuare la successiva qualità di materiale prima dell'avvio del programma successivo.Lo stesso vale a valle. I pezzi che arrivano alla piegatura in lotti incompleti generano un lavoro discontinuo. I pezzi non identificati creano un rischio qualità. I pallet posizionati troppo lontano dall'operazione successiva fanno perdere tempo agli operatori e generano traffico di carrelli elevatori. Non sono piccoli inconvenienti: nell'arco di un turno riducono l'utilizzo delle attrezzature e rendono più difficile controllare le prestazioni di consegna.
La movimentazione automatizzata cambia il modello operativo. I dispositivi di carico e scarico mantengono le macchine da taglio costantemente rifornite. Torri e sistemi di stoccaggio verticale posizionano il materiale corretto dove serve. Nastri trasportatori, impilatori, celle robotizzate e soluzioni di smistamento pezzi spostano il lavoro secondo una logica ripetibile. Il software di produzione collega il movimento fisico del materiale alla nidificazione, al routing, all'inventario e alle priorità degli ordini.
Il risultato migliore non è semplicemente meno interventi manuali. È un numero minore di decisioni non pianificate in officina.
Sistemi automatizzati di movimentazione materiali per fase di produzione
Non esiste un'unica configurazione adatta a ogni lavorazione dei metalli. Uno stabilimento che lavora grandi volumi di formati standard ha esigenze diverse da un'officina conto terzi con frequenti cambi di materiale, sbozzati fuori misura e lotti di produzione brevi. La progettazione del sistema deve seguire il mix produttivo.
Stoccaggio della materia prima e alimentazione delle macchine
I sistemi di carico automatico sono spesso il primo passo pratico per il taglio laser, la punzonatura e le operazioni combinate punzonatura-laser. Possono alimentare la macchina direttamente da una stazione pallet, un sistema a cassetti o una torre di stoccaggio. I sistemi di scarico rimuovono poi le lamiere lavorate, gli scheletri o i pezzi finiti a seconda dell'applicazione.Per operazioni con materiali, spessori e qualità multipli, un magazzino verticale può offrire un vantaggio più significativo. Centralizza le scorte, protegge le lamiere dai danni, riduce l'occupazione di spazio a terra e rende l'inventario accessibile alle attrezzature di produzione collegate. Se integrato correttamente, lo stoccaggio diventa una risorsa produttiva attiva anziché una semplice ubicazione passiva a scaffale.
La questione critica è il tempo di ciclo. Un sistema di carico deve rifornire il materiale abbastanza rapidamente da evitare l'attesa della macchina. Deve inoltre adattarsi ai formati, ai pesi, alle condizioni superficiali e alle pellicole protettive utilizzate in produzione. Un sistema progettato solo per lamiere standard in acciaio al carbonio potrebbe non essere adatto a inox delicati, alluminio o materiale prefinito.
Rimozione, smistamento e bufferizzazione dei pezzi
Una volta lavorata la lamiera, il valore può andare perso rapidamente se i pezzi vengono mescolati, danneggiati o accumulati in una coda non gestita. I sistemi automatizzati di scarico e smistamento possono separare i componenti per ordine, programma di piegatura, sottoassieme o destinazione. Ciò migliora la tracciabilità e riduce il carico di smistamento manuale intorno alle attrezzature di taglio ad alta produttività.Non tutte le operazioni richiedono uno smistamento completamente automatizzato. Per ambienti a minore varietà, può bastare lo scarico automatico su pallet designati. Per i produttori che realizzano molti pezzi piccoli su più ordini, invece, smistamento e bufferizzazione possono eliminare una fonte significativa di dipendenza dalla manodopera e di errori di produzione.
Conta anche la capacità di buffer. Se i pezzi passano automaticamente dal taglio a un buffer ma la piegatura non può accettarli durante un cambio di setup, il sistema necessita di una strategia di ritenzione definita. L'automazione deve assorbire la normale variabilità, non trasferire la congestione da un processo all'altro.
Piegatura, robotica e trasferimento tra processi
Le celle di piegatura automatizzate combinano presse piegatrici o pannellatrici con robot, gestione utensili, movimentazione pallet e controlli del flusso dei pezzi. Sono particolarmente utili quando le famiglie di pezzi sono ricorrenti, i volumi giustificano il funzionamento non presidiato, o la manodopera qualificata per la piegatura è difficile da reperire.Il compromesso riguarda la flessibilità. Una cella robotizzata può essere molto produttiva per pezzi adatti, ma richiede accesso della pinza ben definito, geometria del pezzo, requisiti di impilamento e stabilità del programma. Pezzi molto variabili, frequenti modifiche ingegneristiche o sbozzati in ingresso incoerenti possono favorire un diverso livello di automazione.
Il trasferimento tra processi merita la stessa attenzione. Una fabbrica non diventa automatizzata solo perché le singole macchine hanno caricatori. Il collegamento tra taglio, sbavatura, piegatura e assemblaggio determina se la linea scorre realmente. In alcuni stabilimenti questo collegamento è fisico, tramite nastri trasportatori o veicoli a guida automatica. In altri è organizzato tramite pallet etichettati, istruzioni di lavoro digitali e routing controllato da software. Entrambi gli approcci possono funzionare se corrispondono al volume richiesto e alla disciplina di processo.
Partire dal vincolo, non dall'attrezzatura
Le decisioni sugli investimenti in beni strumentali spesso iniziano con una specifica macchina. Per i progetti di automazione, dovrebbero invece partire da uno studio di produzione. L'obiettivo è individuare dove il lavoro attende, perché attende e quale condizione deve cambiare affinché il throughput migliori.Un'analisi utile dovrebbe esaminare quattro aree:
- Utilizzo delle macchine, incluso carico, scarico, setup e tempo di inattività per turno.
- Profilo del materiale, inclusi formati lamiera, gamma di spessori, finiture, rotazione delle scorte e variabilità della domanda.
- Flusso dei pezzi, incluse dimensioni dei lotti, complessità del routing, esigenze di smistamento e capacità a valle.
- Esigenze di manodopera e assistenza, inclusa disponibilità degli operatori, movimento carrelli elevatori, formazione, manutenzione e procedure di ripristino.
Questi fattori determinano il livello di automazione appropriato. Un caricatore laser autonomo può risolvere un chiaro problema di capacità sul turno notturno. Una torre, un laser e una stazione di scarico collegati possono rappresentare l'investimento migliore quando i cambi di materiale sono frequenti e lo spazio a terra è limitato. Una linea automatizzata più ampia può essere giustificata quando più macchine condividono le scorte e il volume degli ordini supporta un flusso integrato.
Il caso di investimento dovrebbe includere anche ipotesi operative realistiche. Il funzionamento non presidiato ha valore solo se il materiale è disponibile, i programmi sono rilasciati, i materiali di consumo sono gestiti, i pezzi possono essere scaricati in sicurezza e l'assistenza è disponibile in caso di guasto. L'automazione aumenta la ripetibilità, ma richiede anche un controllo disciplinato del processo.
Il software è il livello di controllo
L'attrezzatura fisica muove il materiale. Il software determina cosa deve muoversi, dove deve andare e quando deve essere disponibile. Senza questo livello di controllo, uno stabilimento può automatizzare il movimento mantenendo comunque una pianificazione frammentata.Il software di gestione della produzione e di nidificazione può collegare gli ordini all'inventario dei materiali, selezionare le scorte appropriate, raggruppare il lavoro in modo efficiente e comunicare le priorità a macchine e sistemi di stoccaggio. Ciò riduce l'inserimento manuale dei dati e migliora la visibilità sull'intero processo. Rende inoltre più semplice valutare se lo stabilimento sta usando il materiale in modo efficiente, rispettando i tempi di consegna pianificati e rilasciando il lavoro nella sequenza corretta.
Per un'attività di lavorazione della lamiera, l'integrazione va valutata a livello pratico. Il software è in grado di identificare il materiale per tipo, spessore e ubicazione? Può impedire il caricamento della lamiera sbagliata? Può comunicare quantità completate ed eccezioni? I pianificatori possono vedere cosa è in attesa in ogni fase di produzione? Queste funzioni hanno un valore operativo diretto perché riducono l'incertezza sia per gli operatori sia per i responsabili.
Integrazione e assistenza determinano il risultato
L'installazione dell'attrezzatura è solo una parte di un progetto di automazione. Interfacce meccaniche, requisiti elettrici, sistemi di sicurezza, identificazione del materiale, comunicazione software, flussi di lavoro degli operatori e responsabilità di manutenzione devono essere tutti definiti prima dell'avvio a regime della produzione.Per questo motivo il fornitore della soluzione conta quanto la scelta dell'attrezzatura. Un progetto che coinvolge macchinari di fascia alta, stoccaggio automatizzato, robotica e software richiede installazione coordinata, messa in servizio, formazione e assistenza successiva. Il team di produzione ha bisogno di procedure chiare per il funzionamento normale, le eccezioni sul materiale, la gestione degli allarmi e la manutenzione ordinaria. La direzione ha bisogno di indicatori di prestazione che mostrino se il sistema sta offrendo il beneficio atteso.
Italian Machinery Association affronta questi progetti come sistemi di produzione connessi, combinando tecnologia macchina, automazione di magazzino, software, installazione e assistenza tecnica. Il valore pratico sta in una soluzione progettata attorno al flusso reale del cliente, anziché in un insieme di attrezzature scollegate tra loro.
Costruire l'automazione per fasi quando necessario
Un approccio graduale può essere la decisione commerciale e tecnica più solida. Un produttore può automatizzare prima il carico e lo scarico laser, poi aggiungere lo stoccaggio del materiale, quindi collegare lo smistamento a valle o l'automazione della piegatura man mano che la domanda cresce. Questo controlla il rischio preservando al contempo un percorso verso una maggiore capacità.La chiave è pianificare la prima fase tenendo a mente il layout futuro. Lasciare spazio per l'espansione, scegliere un'architettura di controllo compatibile ed evitare di creare un flusso di materiale che non possa essere esteso. Acquistare l'opzione autonoma meno costosa può rivelarsi costoso se blocca il successivo aggiornamento.
Un sistema di movimentazione ben progettato dovrebbe rendere la fabbrica più facile da gestire nel suo giorno più impegnativo, non solo più impressionante il giorno dell'installazione. Quando il materiale arriva a ogni macchina nella condizione giusta, al momento giusto, con l'istruzione digitale giusta, i team di produzione possono concentrarsi su output, qualità e impegni di consegna.